
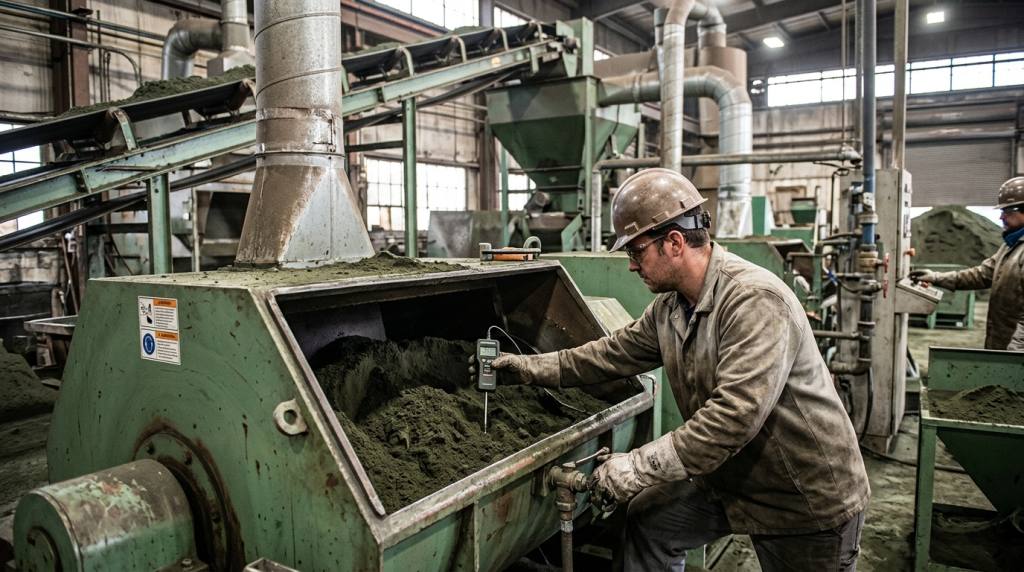
Umidade da Areia Verde: Como Medir e Corrigir Variações no Processo
A umidade da areia verde influencia diretamente a moldabilidade, a compactação, a resistência do molde e a saída de gases durante o vazamento. Quando ela varia sem controle, a fundição pode perceber o efeito na qualidade da peça antes mesmo de identificar a origem do problema no sistema de areia.
Areia aparentemente seca demais pode perder plasticidade e capacidade de manter a cavidade do molde. Já o excesso de água pode reduzir a permeabilidade, aumentar a geração de vapor e favorecer defeitos relacionados a gases. Por isso, controlar a umidade não significa apenas adicionar água ao misturador: significa entender como o sistema está respondendo ao longo do processo.
Por que a umidade é tão importante na areia verde?
A areia verde é formada por areia-base, argila bentonítica, água e, conforme a aplicação, aditivos. A água tem a função de ativar a argila e contribuir para que os grãos de areia se unam, dando plasticidade e resistência ao molde ainda úmido.
O desafio está no equilíbrio. O molde precisa apresentar resistência suficiente para suportar a compactação, a extração do modelo, o fechamento da caixa e o vazamento. Ao mesmo tempo, precisa permitir a passagem dos gases e manter comportamento adequado quando entra em contato com o metal líquido.
Na prática, a umidade não deve ser analisada de forma isolada. Ela se relaciona diretamente com outros parâmetros do sistema, como:
- teor e atividade da bentonita;
- compactabilidade da mistura;
- resistência a verde;
- permeabilidade do molde;
- distribuição granulométrica da areia;
- quantidade de areia retornada ao sistema;
- presença de finos e resíduos do processo;
- eficiência da mistura e do resfriamento da areia retornada.
Assim, uma leitura de umidade fora da faixa interna da fundição pode ser o problema em si ou apenas um sintoma de que a areia está chegando ao misturador com comportamento diferente do esperado.
O que acontece quando a areia verde está seca demais?
Com pouca água disponível para ativar adequadamente a argila, a mistura pode perder coesão e trabalhabilidade. O operador percebe uma areia menos plástica, com dificuldade para compactar e tendência a sofrer desagregação durante a moldagem ou o manuseio.
Entre os efeitos possíveis estão:
- baixa resistência do molde;
- quebras de bordas, cantos e detalhes da cavidade;
- erosão da areia durante o enchimento;
- inclusões de areia na peça fundida;
- superfície mais áspera;
- variações dimensionais causadas por instabilidade do molde.
Quando isso acontece, a reação imediata costuma ser aumentar a adição de água. Mas vale observar se o problema é realmente falta de umidade ou se há perda de capacidade de ligação da argila, alteração na composição da areia de retorno ou mistura insuficiente. Apenas adicionar água pode mascarar o desvio por pouco tempo e dificultar o diagnóstico.
Quais são os riscos do excesso de umidade?
Uma areia excessivamente úmida pode parecer fácil de moldar, mas esse ganho aparente de plasticidade pode vir acompanhado de perda de permeabilidade. Durante o vazamento, a água presente no molde gera vapor e os gases precisam encontrar caminhos para sair.
Se a areia estiver muito fechada, compactada ou com baixa capacidade de ventilação, aumentam os riscos de defeitos associados a gás e vapor. Dependendo da geometria da peça, da liga vazada, da temperatura do metal e das condições de moldagem, o efeito pode aparecer como porosidade, bolhas, sopros ou irregularidades superficiais.
Também podem ocorrer dificuldades na desmoldagem e instabilidades na resistência do molde. O problema é que o excesso de umidade raramente atua sozinho: finos em excesso, granulometria muito fechada, compactação elevada e retorno de areia quente podem agravar o cenário.
Como medir a umidade da areia verde?
A medição deve fazer parte da rotina de controle da areia, e não ocorrer apenas quando surgem rejeições. O método mais prático é utilizar um medidor de umidade apropriado para a areia de moldagem, seguindo um procedimento padronizado de coleta, preparo e leitura da amostra.
O valor medido só será confiável se a amostra representar a areia que realmente chega à moldagem. Por isso, a definição do ponto de coleta é tão importante quanto o instrumento utilizado.
Defina pontos de amostragem consistentes
Em muitas fundições, é útil acompanhar a areia em mais de um ponto do circuito. A areia de retorno, por exemplo, pode apresentar comportamento diferente da areia já condicionada e pronta para moldar. Comparar esses pontos ajuda a entender onde a variação está sendo introduzida.
Os pontos de controle devem considerar o layout e a lógica de cada instalação, mas normalmente envolvem a avaliação da areia após retorno e resfriamento, durante ou após a mistura e na saída para a moldagem.
Padronize a coleta
Não basta retirar uma pequena quantidade de areia de qualquer local. A amostra precisa evitar segregações e representar o fluxo real de material. Diferenças no momento da coleta, na profundidade da retirada ou no tempo de espera antes da leitura podem gerar resultados difíceis de comparar.
Uma rotina consistente deve definir:
- onde a amostra será retirada;
- quem realiza a coleta;
- como o material será homogeneizado;
- quando a leitura será feita;
- como os resultados serão registrados;
- qual ação será tomada diante de desvios.
Relacione a umidade a outros ensaios da areia
Uma leitura de umidade não explica, sozinha, a condição do sistema. O acompanhamento deve ser interpretado junto de testes de compactabilidade, resistência, permeabilidade e avaliação do teor ou da atividade da argila, conforme os controles adotados pela fundição.
Por exemplo, duas misturas podem apresentar umidade semelhante, mas responder de maneira diferente na moldagem caso a bentonita esteja com atividade distinta ou se uma delas tiver maior concentração de finos. É essa leitura conjunta que permite corrigir a causa, em vez de apenas reagir ao efeito.
Como identificar a origem das variações de umidade?
Variações recorrentes geralmente estão ligadas a mudanças no fluxo de areia, nas condições do retorno ou na dosagem e homogeneização da mistura. Antes de ajustar parâmetros, vale investigar o que mudou na operação.
Alguns pontos merecem atenção:
- Areia de retorno quente: a temperatura altera o comportamento da água e pode dificultar a estabilização da mistura.
- Variação no retorno: mudanças na quantidade de areia recuperada, areia nova, finos ou descarte afetam a composição global.
- Dosagem irregular de água: falhas de controle, bicos obstruídos ou distribuição inadequada podem criar regiões com umidade desigual.
- Mistura insuficiente: mesmo com a dosagem correta, a água precisa ser distribuída e ter tempo para ativar a argila.
- Oscilações na produção: paradas, retomadas e mudanças de ritmo podem alterar a temperatura e o balanço do sistema.
- Alteração de matérias-primas: areia-base, bentonita e aditivos com comportamento diferente exigem reavaliação dos parâmetros internos.
Um dos sinais mais importantes é a diferença entre a leitura de umidade e o comportamento observado na moldagem. Se os números parecem estáveis, mas a areia perdeu compactabilidade ou o molde está quebradiço, a análise deve avançar para a condição da argila, a homogeneidade da mistura e a presença de finos.
Como corrigir a umidade sem criar novos desvios?
A correção precisa ser gradual e acompanhada de nova verificação. Alterações bruscas na adição de água podem levar o sistema de um extremo ao outro, principalmente quando a areia já apresenta variação de temperatura ou composição.
O caminho mais seguro é tratar a correção como uma sequência de controle:
- confirmar se a amostra e a leitura representam corretamente a areia;
- verificar a tendência das medições, e não apenas um resultado isolado;
- avaliar a condição da areia de retorno e a temperatura do sistema;
- checar a dosagem de água e a eficiência da mistura;
- ajustar a adição de forma controlada;
- reavaliar umidade, compactabilidade, resistência e permeabilidade;
- acompanhar o reflexo na moldagem e na qualidade das peças.
Se a areia estiver seca, a adição controlada de água e a mistura adequada podem recuperar a plasticidade. Porém, se a resistência continuar baixa após a correção, pode haver necessidade de avaliar a condição da bentonita e a composição do sistema.
Quando há excesso de umidade, reduzir a água de adição pode ser necessário, mas não resolve situações em que a areia de retorno já chega muito úmida ou quente. Nesses casos, o diagnóstico pode envolver etapas de recuperação, resfriamento, transporte e condicionamento da areia.
Controle de umidade é controle de processo
O melhor resultado vem da repetibilidade. Uma fundição não precisa apenas atingir uma condição adequada de areia; precisa mantê-la ao longo dos turnos, das mudanças de produção e das variações naturais do retorno.
Registrar medições, cruzar dados com defeitos e observar o comportamento da moldagem transforma a umidade em um indicador útil para tomada de decisão. Com o tempo, a equipe consegue reconhecer tendências antes que elas se convertam em perdas de qualidade ou interrupções na produção.
Em projetos de preparação, recuperação e condicionamento de areia, a Eco Sand pode apoiar a análise das necessidades do processo e o desenvolvimento de soluções compatíveis com a realidade operacional da fundição. Conheça a empresa em https://www.ecosand.com.br.


