
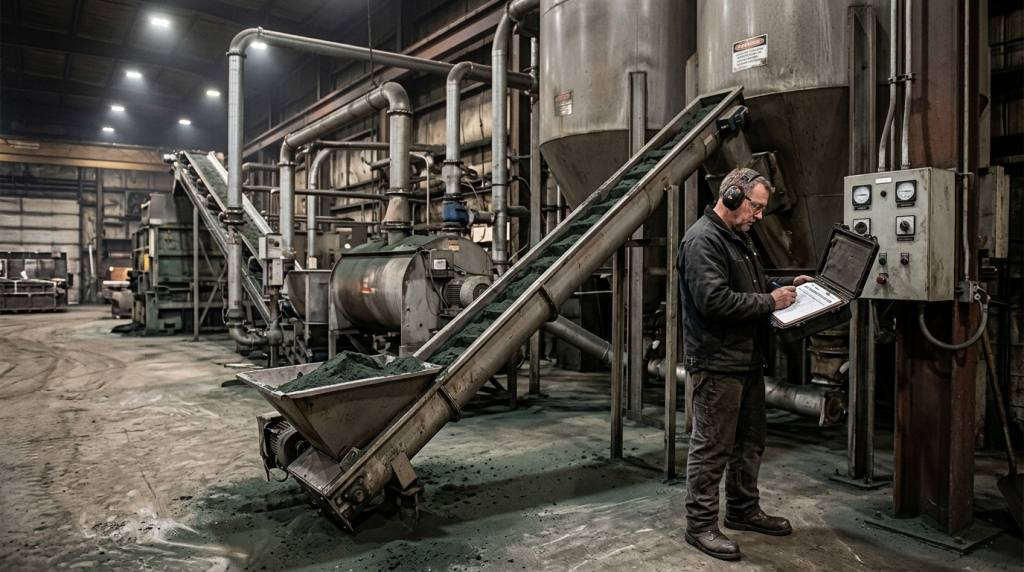
Balanço de Massa na Central de Areia: Como Identificar Perdas e Gargalos
Quando a central de areia parece trabalhar no limite, mas a moldagem ainda recebe menos areia do que precisa, o problema nem sempre está na capacidade nominal do equipamento. Muitas vezes, a causa está no caminho percorrido pela areia: retornos incompletos, descarte não medido, retenções em transportadores, desvios operacionais ou preparo abaixo da demanda real.
O balanço de massa na central de areia é uma ferramenta prática para enxergar esse fluxo. Ele permite comparar quanto material entra, quanto é recuperado, quanto segue para moldagem, quanto sai do processo e onde ocorrem acúmulos ou perdas. Com essa visão, a fundição consegue separar uma restrição pontual de um desequilíbrio estrutural do sistema.
O que é o balanço de massa da areia de fundição?
Em termos simples, o balanço de massa acompanha a movimentação da areia dentro de um período definido, como turno, dia ou campanha de produção.
A lógica é direta: a massa que entra na central, somada à areia que já estava presente nos silos, moegas, correias e equipamentos no início da análise, deve corresponder à massa enviada para consumo, descartada, retida no processo e mantida em estoque ao final do período.
Na prática, o objetivo não é apenas fechar uma conta. O mais importante é entender se o sistema está entregando areia condicionada na quantidade e na estabilidade exigidas pela moldagem.
Em uma linha com areia verde, por exemplo, o circuito costuma envolver:
- retorno de areia proveniente da desmoldagem;
- separação de peças metálicas, canais, machos e contaminantes;
- resfriamento e homogeneização da areia de retorno;
- adição de areia nova, bentonita, carvão ou outros insumos, conforme o processo;
- mistura, correção de umidade e controle de propriedades;
- envio da areia preparada para a moldagem;
- descarte de frações contaminadas ou material fora de especificação.
Em sistemas de areia ligada quimicamente, a rota pode mudar, especialmente quando há regeneração mecânica ou térmica. Ainda assim, a pergunta central permanece: quanto de areia retorna em condição de reaproveitamento e quanto de material novo precisa ser adicionado para sustentar a produção?
Por que o balanço de massa importa para a operação?
Uma central de areia não pode ser avaliada somente pela produção de uma máquina ou pela vazão de um transportador. A moldagem depende de um fluxo contínuo e de uma areia com propriedades consistentes de resistência, permeabilidade, refratariedade e estabilidade.
Quando há perda de massa em algum ponto do circuito, a consequência pode aparecer de várias formas:
- falta de areia preparada nos silos da moldagem;
- paradas ou redução de ritmo na linha;
- variação de compactabilidade, umidade ou resistência;
- aumento de areia nova sem explicação clara;
- acúmulo de areia em moegas, elevadores ou transportadores;
- crescimento do descarte de finos, torrões ou areia contaminada;
- defeitos relacionados ao molde, como erosão, inclusão de areia, falhas de acabamento ou problemas de gases.
O problema é que esses sintomas podem ser tratados isoladamente. A equipe aumenta a adição de areia nova, acelera o misturador ou ajusta a umidade. Isso pode aliviar a situação no curto prazo, mas não revela onde o circuito está perdendo material ou capacidade.
Defina primeiro o limite do que será medido
Um balanço confiável começa pela definição do perímetro de análise. Sem isso, a mesma areia pode ser contada duas vezes ou simplesmente desaparecer do levantamento.
O limite pode ser a central de areia inteira, desde a desmoldagem até o silo de areia preparada. Em investigações mais específicas, pode envolver apenas uma etapa, como o retorno, o resfriamento, a regeneração ou a mistura.
Antes de levantar dados, vale mapear fisicamente o circuito e responder a perguntas objetivas:
- Onde a areia entra no processo?
- Quais equipamentos transportam, armazenam, classificam, resfriam ou misturam esse material?
- Em quais pontos há retirada de metal, torrões, machos, escória, pó ou contaminantes?
- Onde ocorre adição de areia nova e insumos?
- Quais fluxos seguem para descarte, recuperação ou reaproveitamento externo?
- Em quais pontos a areia pode ficar retida entre um turno e outro?
Esse mapa deve incluir silos, moegas, correias, transportadores vibratórios, elevadores de canecas, peneiras, resfriadores, misturadores, coletores de pó e equipamentos de regeneração quando aplicáveis.
Quais dados entram no balanço de massa?
A qualidade do diagnóstico depende da rastreabilidade dos fluxos. Nem todo ponto precisa ter uma balança exclusiva, mas é necessário usar medições disponíveis e estimativas operacionais coerentes, sempre identificando o que foi medido e o que foi calculado.
Entradas de material
As entradas normalmente incluem areia nova, areia regenerada adquirida de terceiros quando houver, retorno do processo e os insumos adicionados na preparação. Em areia verde, aglomerantes, aditivos e água também interferem na massa total e nas propriedades da mistura, portanto não devem ser ignorados na avaliação.
O retorno merece atenção especial. A quantidade que sai da desmoldagem não é necessariamente igual à que chega ao misturador. No caminho, podem ocorrer remoção de torrões, perdas em transferências, retenção em equipamentos e separação de contaminantes.
Saídas úteis do circuito
A principal saída útil é a areia preparada entregue à moldagem. Esse dado deve ser comparado com a necessidade real da linha, considerando a quantidade de moldes produzidos, o volume das caixas, o grau de reaproveitamento e as particularidades de cada modelo.
Se a central entrega massa suficiente, mas a moldagem ainda sofre com falta de areia, pode haver restrição entre o silo de areia preparada e as máquinas de moldar. Se a entrega já é inferior à necessidade, a investigação deve recuar para as etapas anteriores.
Perdas e descartes
Nem toda saída representa desperdício evitável. Há materiais que precisam ser removidos para manter a qualidade da areia, como frações muito finas, torrões não desagregados, contaminantes metálicos, resíduos de macho e areia degradada.
Mas é importante diferenciar descarte necessário de perda não controlada. Vazamentos em transferências, areia acumulada no piso, derramamento na carga de silos, remoção excessiva em sistemas de exaustão ou limpeza frequente de equipamentos podem representar perdas relevantes no fechamento do balanço.
Variação de estoque interno
Este é um dos pontos mais esquecidos. A areia que permanece dentro de silos, moegas, correias, resfriadores e misturadores continua dentro do sistema, mesmo que não esteja disponível imediatamente para moldagem.
Se a central termina o turno com mais areia retida do que tinha no início, parte da massa aparentemente “perdida” está apenas acumulada. Por outro lado, uma redução importante desse estoque pode mascarar uma produção insuficiente: a fundição entrega areia por algumas horas consumindo o volume acumulado, até que o sistema entre em falta.
Como localizar perdas no circuito de areia
Depois de organizar entradas, saídas e estoques, o próximo passo é investigar os desvios. A análise deve seguir o fluxo físico da areia, e não apenas os dados do sistema de produção.
Alguns pontos merecem inspeção frequente:
- pontos de transferência entre correias, vibratórios e elevadores;
- descarga da desmoldagem e alimentação do retorno;
- peneiras e separadores, verificando se a retirada de material está acima do esperado;
- moegas com formação de pontes, compactação ou retenção de areia;
- transportadores com retorno de material, desalinhamento ou derramamento;
- coletores de pó e sistemas de exaustão, principalmente quando há arraste excessivo de finos aproveitáveis;
- áreas de limpeza manual, onde a areia retirada do piso pode não retornar ao circuito;
- operações de troca de modelo, manutenção ou partida de turno, que podem gerar descarte sem registro.
Um dos sinais mais claros de perda é o aumento contínuo da demanda por areia nova sem uma alteração proporcional no volume de produção ou no mix de peças. Outro sinal é a diferença recorrente entre o volume de areia liberado pela central e o material efetivamente disponível para moldagem.
Gargalos: quando a areia existe, mas não chega no momento certo
Nem todo desequilíbrio de massa é uma perda. Em muitos casos, a areia permanece no sistema, mas uma etapa não consegue processá-la na velocidade necessária. Esse é o gargalo.
O gargalo pode estar na desagregação de torrões, na classificação, no resfriamento, na mistura, no transporte ou na capacidade de armazenamento intermediário. Também pode ser operacional: alimentação irregular, paradas de manutenção, limpeza excessiva ou falta de sincronismo entre retorno e moldagem.
Para identificar a restrição, observe onde ocorre formação recorrente de fila ou, no sentido contrário, onde um equipamento permanece frequentemente vazio por falta de alimentação. Uma moega sempre cheia antes de um equipamento e vazia depois dele é um indício importante.
Também vale comparar a estabilidade da operação ao longo do turno. Se a central atende a moldagem no início, mas perde ritmo depois, o problema pode estar relacionado ao acúmulo de areia quente, à limitação de resfriamento, à saturação de uma peneira ou à incapacidade de recuperar o estoque entre ciclos.
Não analise apenas toneladas: acompanhe a qualidade da areia
Uma central pode fechar o balanço de massa e ainda assim comprometer a moldagem. Isso acontece quando a quantidade de areia está correta, mas sua condição não atende ao processo.
A areia de moldagem precisa manter propriedades compatíveis com a peça, a liga vazada, o sistema de moldagem e as exigências de acabamento. Refratariedade, permeabilidade, coesão, colapsabilidade e estabilidade térmica influenciam diretamente o comportamento do molde durante o vazamento e a solidificação.
Por isso, o balanço de massa deve ser analisado junto dos controles de processo. Uma retirada excessiva de finos, por exemplo, pode alterar a distribuição granulométrica. Da mesma forma, retorno insuficientemente resfriado pode prejudicar o condicionamento da mistura e aumentar a instabilidade operacional.
Uma rotina prática para transformar dados em decisão
O melhor balanço de massa é aquele que se torna uma rotina de gestão, não um levantamento isolado feito apenas quando a linha para. Uma abordagem eficiente pode seguir esta sequência:
- definir o período de análise e os limites físicos da central;
- registrar estoques iniciais e finais em silos, moegas e pontos críticos;
- medir ou estimar com critério as entradas de retorno, areia nova e insumos;
- registrar a areia preparada enviada à moldagem;
- separar descartes por origem, como finos, torrões, contaminantes e perdas de limpeza;
- cruzar o resultado com paradas, produção de moldes, defeitos e consumo de areia nova;
- inspecionar no campo os pontos em que o balanço apresenta maior desvio.
Ao repetir esse acompanhamento por turnos e por diferentes condições de produção, a fundição deixa de trabalhar por percepção. Fica mais fácil identificar se a causa está em uma perda física, em uma limitação de transporte, em uma etapa de preparação ou na falta de capacidade de armazenamento.
Melhorar o balanço é melhorar a previsibilidade da moldagem
O balanço de massa na central de areia não serve apenas para controlar consumo. Ele mostra se o retorno está sustentando a produção, se os descartes são coerentes, se o sistema possui folga para absorver variações e onde a areia deixa de fluir como deveria.
Na prática, uma central equilibrada reduz improvisos na moldagem, facilita o controle das propriedades da areia e dá mais segurança para decisões de manutenção, ampliação ou modernização do processo.
Quando a análise aponta perdas recorrentes, acúmulos ou limitações de capacidade, a Eco Sand pode apoiar a avaliação técnica do circuito de areia e o desenvolvimento de soluções compatíveis com a realidade da fundição.


