
Destorroamento de Areia Verde: Como Eliminar Torrões e Escolher o Equipamento Adequado
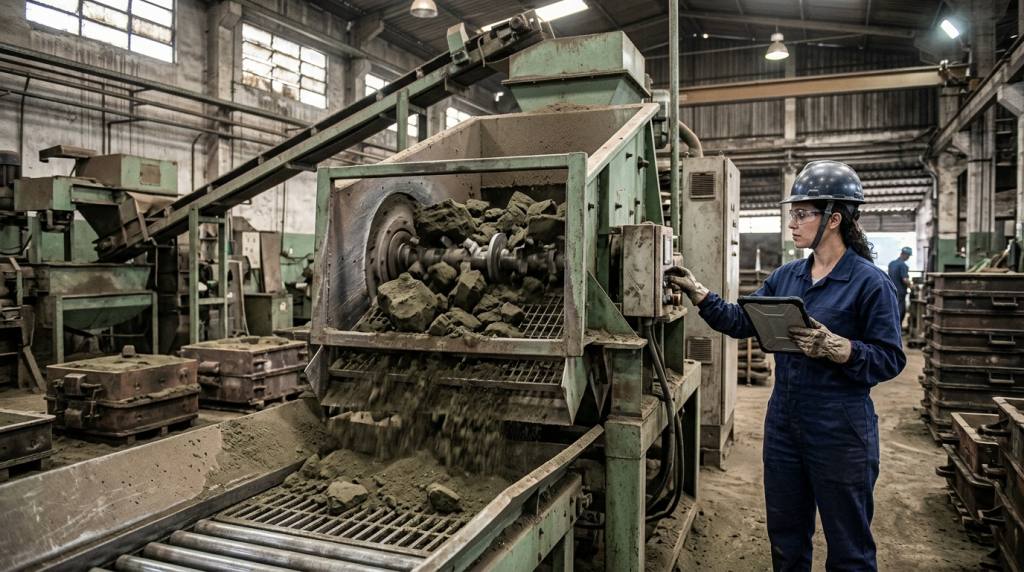
Torrões de areia verde após a desmoldagem não são apenas um material difícil de transportar. Quando chegam inadequadamente desagregados à linha de retorno, eles prejudicam a homogeneidade da mistura, dificultam o resfriamento e podem comprometer a preparação da areia para novos moldes.
O destorroamento de areia verde é a etapa responsável por quebrar esses blocos e devolver o material ao fluxo de recuperação em uma condição mais uniforme. Para funcionar bem, porém, o equipamento precisa ser escolhido de acordo com a areia, o volume de retorno, o layout e os equipamentos instalados antes e depois dele.
Por que a areia verde forma torrões?
A areia verde é composta principalmente por areia base, bentonita, água e aditivos de carbono, conforme a necessidade do processo. Essa combinação dá coesão ao molde, permitindo que ele suporte o vazamento e mantenha a geometria da peça.
Depois da solidificação, o molde passa pela desmoldagem. Nesse momento, parte da areia se solta facilmente, mas outra parte permanece compactada em blocos de diferentes tamanhos. A formação desses torrões pode ser influenciada por fatores como:
- grau de compactação do molde;
- teor de umidade da areia;
- quantidade e condição da bentonita ativa;
- presença de aditivos carbonosos;
- temperatura do retorno;
- geometria da peça e do sistema de canais;
- eficiência da desmoldagem e da separação inicial entre areia e metal.
Na prática, o torrão é uma consequência normal do processo. O problema começa quando ele permanece inteiro ou excessivamente grande no sistema de retorno, criando restrições para as etapas seguintes.
O que acontece quando o destorroamento é insuficiente?
Uma linha de areia verde depende de fluxo contínuo e material com granulometria relativamente uniforme. Torrões que seguem adiante sem a quebra adequada podem causar acúmulo em transportadores, elevadores, peneiras, resfriadores e silos.
Também podem dificultar a troca térmica. Um bloco compacto não libera calor da mesma forma que a areia já desagregada. Como resultado, a areia pode chegar ao preparo com temperatura irregular, afetando o controle de água, a ação da bentonita e a estabilidade das propriedades da mistura.
Outro ponto importante é a homogeneização. Quando a areia retorna em aglomerados, a mistura no sistema pode ficar menos uniforme. Isso aumenta a chance de variações na moldabilidade, compactabilidade e resistência do molde.
Entre os sinais de que o destorroamento merece atenção estão:
- sobrecarga ou travamentos frequentes no retorno de areia;
- formação de acúmulos em chutes, calhas e pontos de transferência;
- presença visível de torrões após a etapa de quebra;
- temperatura instável da areia de retorno;
- dificuldade para peneirar ou classificar o material;
- variação na condição da areia preparada;
- aumento de intervenções de limpeza e manutenção.
Destorroar não é o mesmo que recuperar termicamente a areia
É importante separar os conceitos. O destorroamento tem como objetivo principal romper aglomerados físicos de areia e preparar o retorno para transporte, separação, resfriamento, peneiramento e recondicionamento.
Já a recuperação de areia pode envolver outros níveis de tratamento, como atrição mecânica, remoção de finos, separação de contaminantes e, em aplicações específicas, recuperação térmica. Em sistemas de areia verde, a bentonita sofre alterações a cada ciclo térmico e parte dos materiais inativos precisa ser controlada no circuito.
Portanto, um destorroador eficiente não substitui as demais etapas da preparação de areia. Ele atua como um componente essencial para que essas etapas funcionem com maior estabilidade.
Onde o destorroador se encaixa na linha de areia verde?
A posição do equipamento depende do arranjo da fundição. Em muitas linhas, o destorroamento é instalado após a desmoldagem, recebendo areia quente misturada a torrões, canais, pequenos contaminantes metálicos e materiais que devem ser separados ao longo do circuito.
Após a quebra, a areia pode seguir para equipamentos de transporte, separação magnética, peneiramento, resfriamento, aeração, armazenamento e preparo. A sequência correta varia conforme o processo, o tipo de peça fundida, a taxa de retorno e o nível de automação desejado.
O ponto central é que o destorroador não deve ser avaliado isoladamente. Sua escolha precisa considerar o que chega ao equipamento e, principalmente, o que a próxima etapa exige.
Principais critérios para escolher um equipamento de destorroamento
Tipo e condição do material de entrada
Antes de definir a solução, é necessário entender como a areia chega da desmoldagem. Há diferença entre uma areia com torrões friáveis e relativamente uniformes e outra com blocos mais compactos, quentes ou com presença significativa de inclusões metálicas.
Vale levantar informações sobre a composição da areia, a faixa de umidade, o estado da bentonita, os aditivos utilizados e a ocorrência de sucata, canais ou partículas metálicas no retorno. Esses fatores influenciam tanto a intensidade de quebra necessária quanto as proteções do sistema.
Capacidade necessária para o fluxo real da fundição
A capacidade do equipamento deve acompanhar o fluxo de areia retornada nos períodos de maior demanda, e não apenas uma média teórica. Paradas, bateladas de produção, variação no peso das caixas e mudanças no mix de peças podem gerar picos importantes de alimentação.
Um equipamento subdimensionado tende a se tornar um gargalo. Já uma solução superdimensionada sem integração adequada pode representar investimento e consumo operacional desnecessários. O dimensionamento deve partir do balanço de massa da linha e das condições reais de operação.
Tamanho dos torrões e grau de redução desejado
Nem todo processo precisa da mesma intensidade de fragmentação. A meta normalmente é obter material que possa seguir sem dificuldade para transporte, resfriamento e peneiramento, sem gerar excesso de finos por uma ação de quebra agressiva demais.
Quando a redução é insuficiente, os blocos permanecem no circuito. Quando é excessiva, pode haver maior geração de pó, desgaste e alteração indesejada na distribuição do material. O melhor resultado é aquele que entrega areia desagregada de forma consistente e compatível com a etapa seguinte.
Integração com separação de metais e contaminantes
A areia de retorno pode carregar elementos metálicos provenientes de canais, rebarbas, partículas de peças ou outros resíduos do processo. Esses materiais exigem atenção porque podem danificar componentes internos ou comprometer equipamentos posteriores.
Por isso, o projeto deve prever como será feita a proteção e a separação desses contaminantes. Dependendo da configuração da linha, podem ser necessários recursos de separação magnética, peneiramento ou pontos de descarte adequadamente posicionados.
Temperatura da areia e controle de poeira
A areia deixa a desmoldagem com calor acumulado do processo de vazamento. Essa condição interfere no comportamento da mistura e deve ser considerada na seleção dos componentes, na construção do equipamento e na integração com o sistema de resfriamento.
O destorroamento também pode liberar poeira e finos aderidos aos torrões. Por isso, a captação de pó e a exaustão não devem ser tratadas como detalhes posteriores. Elas fazem parte da confiabilidade do conjunto, da limpeza operacional e do controle ambiental da fundição.
Acesso para inspeção e manutenção
Em uma área de areia, desgaste é uma condição esperada. Componentes sujeitos à abrasão precisam de acesso viável para inspeção, regulagem e substituição. Um equipamento tecnicamente adequado, mas difícil de manter, pode aumentar o tempo de parada e tornar a rotina da equipe mais complexa.
Antes da escolha, é recomendável avaliar pontos de acesso, facilidade de limpeza, inspeção de partes internas, disponibilidade de componentes de desgaste e segurança durante a manutenção.
Como reduzir a formação excessiva de torrões
O destorroador resolve a consequência, mas o desempenho da linha melhora quando a causa também é observada. Uma quantidade anormal de blocos muito duros pode indicar que vale revisar as condições da areia de moldagem e da desmoldagem.
Algumas verificações úteis incluem:
- acompanhar a uniformidade da umidade da areia preparada;
- controlar a adição e a qualidade dos aglomerantes e aditivos;
- verificar a eficiência da desmoldagem;
- observar se há compactação excessiva para o tipo de molde produzido;
- monitorar a temperatura da areia de retorno;
- avaliar a presença de materiais estranhos no circuito;
- confirmar se os equipamentos posteriores estão recebendo a granulometria esperada.
Esse diagnóstico evita que o destorroador seja usado como tentativa de compensar um descontrole em outra parte do processo.
Um sistema integrado entrega mais estabilidade
O melhor destorroamento não depende apenas do equipamento de quebra. Ele resulta da integração entre desmoldagem, transporte, separação, peneiramento, resfriamento, armazenamento e preparo da areia.
Quando esses pontos trabalham de forma alinhada, a fundição reduz acúmulos, facilita o retorno da areia ao processo e cria condições mais estáveis para produzir moldes. Isso ajuda a proteger equipamentos, diminuir intervenções corretivas e manter maior previsibilidade na qualidade da areia verde.
A Eco Sand pode apoiar fundições na avaliação de sistemas de areia, no desenvolvimento de projetos e na modernização de etapas de retorno e preparação. A escolha do destorroador adequado começa pela leitura correta da operação, dos materiais processados e dos objetivos da linha.


