
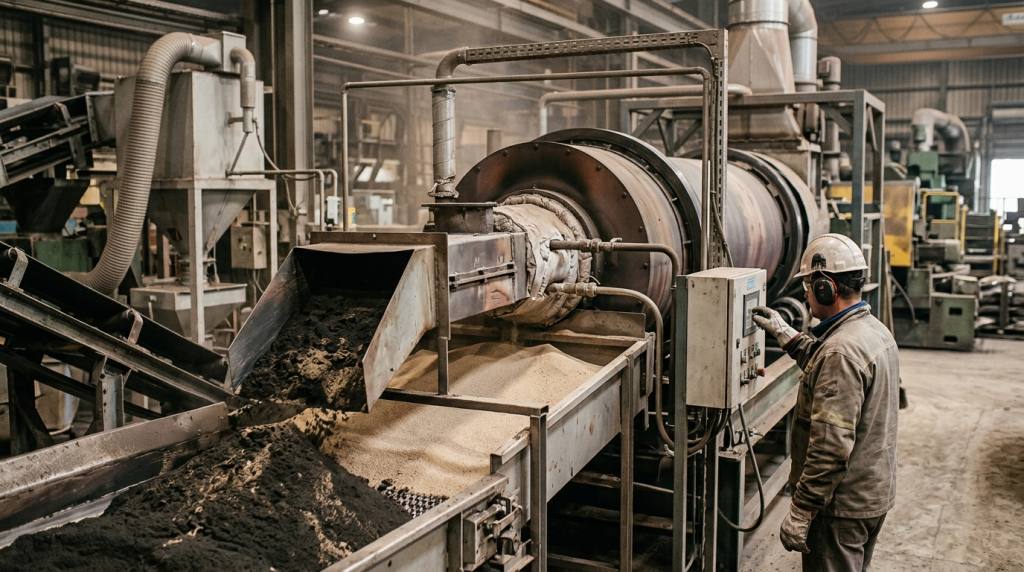
Regeneração térmica de areia resinada: critérios para avaliar a viabilidade na fundição
Quando a areia resinada usada passa a elevar o consumo de areia nova, aumentar o volume de descarte e comprometer a estabilidade da moldagem, a regeneração térmica entra como uma alternativa importante. Mas a decisão não deve ser tomada apenas pela expectativa de reaproveitar mais areia.
A viabilidade da regeneração térmica de areia resinada depende da combinação entre volume gerado, tipo de sistema ligante, qualidade exigida na moldagem, custo energético, infraestrutura disponível e destino atual do resíduo. Em muitas fundições, o processo faz sentido como parte de uma linha integrada de recuperação, e não como uma solução isolada.
O ponto central é avaliar se a areia regenerada poderá retornar ao processo com comportamento previsível, reduzindo a dependência de matéria-prima nova sem criar novos riscos para a qualidade das peças.
O que a regeneração térmica faz na areia resinada
Na moldagem com resinas, a areia usada deixa o processo com uma película de ligante residual, além de materiais carbonizados, pó, partículas metálicas e outras contaminações. Após o vazamento e a desmoldagem, parte desse ligante se torna quebradiça, o que permite sua remoção por atrição mecânica. Ainda assim, resíduos aderidos aos grãos podem permanecer.
A regeneração térmica utiliza aquecimento controlado para promover a oxidação dos compostos orgânicos presentes na areia. O objetivo é remover de forma mais completa os resíduos de resina e devolver ao processo uma areia com menor carga de contaminantes.
Isso é especialmente relevante em processos de areia de cura a frio, como aqueles que utilizam diferentes famílias de resinas orgânicas. Nesses casos, a qualidade superficial do grão e o nível de resíduo remanescente influenciam diretamente o consumo de resina, a resistência do molde ou macho, a trabalhabilidade da mistura e a repetibilidade do processo.
Porém, aquecer a areia não basta. Temperatura, tempo de residência, distribuição de calor, controle da combustão, exaustão dos gases e resfriamento posterior precisam trabalhar de forma coordenada. Um tratamento térmico inadequado pode não remover os contaminantes na intensidade necessária ou, no extremo oposto, prejudicar as características da areia.
Quando a recuperação mecânica deixa de ser suficiente
A recuperação mecânica costuma ser a primeira etapa de uma boa gestão de areia usada. Ela pode envolver destorroamento, peneiramento, separação magnética, atrição e remoção de finos. Esse conjunto já reduz contaminantes e recupera parte da areia para reuso, dependendo da exigência do processo.
O problema é que a atrição não elimina necessariamente toda a película residual de ligante. Ao longo dos ciclos, a presença de resina remanescente e finos pode afetar o comportamento da areia de retorno.
Alguns sinais práticos de que vale estudar uma etapa térmica são:
- aumento contínuo da necessidade de areia nova para manter a qualidade da mistura;
- elevação do consumo de resina, catalisador ou aditivos;
- variações na resistência dos moldes e machos;
- dificuldade para controlar o tempo de cura;
- maior incidência de defeitos relacionados a gases, acabamento ou desagregação do molde;
- acúmulo de areia usada sem rota de descarte economicamente adequada;
- limitação do percentual de areia recuperada que consegue retornar ao sistema.
Esses sintomas não confirmam sozinhos a necessidade de regeneração térmica. Eles podem estar ligados à formulação da areia, ao controle da mistura, à umidade, ao excesso de finos, à contaminação metálica ou ao armazenamento. Mas indicam que a fundição deve aprofundar o diagnóstico.
Critérios técnicos para avaliar a viabilidade
Caracterização da areia usada
Antes de discutir equipamento, é necessário conhecer a areia que chega ao sistema. A origem da areia usada, o tipo de resina, a presença de catalisadores, a quantidade de finos e o nível de contaminação interferem diretamente no resultado.
Vale levantar informações como distribuição granulométrica, teor de finos, perda ao fogo, presença de materiais metálicos, composição do ligante utilizado e variações entre linhas ou famílias de peças. Uma areia proveniente de um único processo, com fluxo bem segregado, tende a ser mais simples de controlar do que uma mistura de areias de diferentes origens.
Também é importante verificar se há entrada de materiais estranhos no retorno, como restos de macho, elementos metálicos, madeira, plásticos ou outros contaminantes de operação. A regeneração térmica não substitui a necessidade de um pré-tratamento eficiente.
Qualidade requerida para a areia regenerada
A pergunta não é apenas “quanto de areia pode ser recuperado?”, mas “em qual aplicação essa areia poderá ser usada?”. Algumas fundições podem admitir areia regenerada em determinadas partes do molde, enquanto outras exigem maior participação de areia nova em machos, regiões críticas ou geometrias mais sensíveis.
O critério de aceitação deve considerar o desempenho na moldagem. Entre os pontos a acompanhar estão:
- granulometria e estabilidade da curva de grãos;
- nível de finos após regeneração e transporte;
- resíduo orgânico remanescente;
- demanda de resina e catalisador;
- resistência à tração ou à flexão, conforme o método interno utilizado;
- tempo de trabalho e tempo de desmoldagem;
- permeabilidade e compactabilidade da areia de moldagem;
- comportamento da areia nas peças produzidas.
Na prática, a viabilidade aumenta quando a fundição define previamente qual desempenho espera obter e valida esse desempenho em testes de laboratório e em produção.
Volume contínuo de areia a processar
Um sistema térmico exige alimentação relativamente estável para operar com eficiência. Por isso, o volume de areia resinada gerado, a regularidade da produção e os turnos de operação são fatores decisivos.
Não basta considerar a geração mensal de areia usada. É preciso entender os picos de produção, as paradas programadas, os períodos de menor demanda e a capacidade de armazenagem antes e depois da regeneração. Um sistema dimensionado sem considerar essas oscilações pode operar subutilizado ou se tornar um gargalo da desmoldagem.
Também deve ser avaliada a possibilidade de atender mais de uma linha, desde que os fluxos sejam compatíveis e não comprometam a rastreabilidade da areia.
Energia, emissões e infraestrutura: pontos que pesam na decisão
A regeneração térmica depende de energia para manter o processo em condição controlada. Dessa forma, a análise precisa incluir disponibilidade, custo e estabilidade do combustível ou da fonte térmica adotada, além das exigências de segurança da planta.
Outro ponto crítico é o tratamento dos gases gerados durante a remoção dos compostos orgânicos. A resina residual e outros materiais presentes na areia podem gerar emissões que exigem captação, condução e tratamento adequados. O projeto deve considerar as exigências ambientais aplicáveis, as condições locais de licenciamento e a integração com o sistema de exaustão existente.
O resfriamento também merece atenção. A areia que sai da etapa térmica precisa retornar à temperatura compatível com a mistura e a moldagem. Se esse controle for insuficiente, a temperatura elevada pode alterar o comportamento da resina no misturador e reduzir a estabilidade do processo.
Além disso, a linha precisa prever coleta de pó, transporte, silos, peneiramento e separação de contaminantes. Muitas vezes, a avaliação econômica se concentra no forno, mas a confiabilidade do resultado depende do conjunto.
Como analisar o retorno econômico sem simplificar demais
O estudo financeiro deve comparar o cenário atual com o cenário após a regeneração. A redução na compra de areia nova é um componente relevante, mas não é o único.
Uma avaliação consistente deve considerar:
- consumo atual de areia nova e custo de aquisição;
- custo de transporte, armazenamento e destinação da areia descartada;
- consumo de resina, catalisadores e aditivos;
- custo energético da operação térmica;
- manutenção, peças de desgaste e mão de obra;
- investimentos em exaustão, controle ambiental e infraestrutura;
- impacto esperado na geração de finos e demais resíduos;
- possíveis ganhos de estabilidade e redução de retrabalho associados à qualidade da areia.
É importante evitar projeções baseadas em um percentual genérico de reaproveitamento. O percentual real de retorno depende da condição da areia, da tecnologia adotada, do nível de qualidade exigido e da disciplina operacional. A melhor referência é o teste com a própria areia da fundição.
Validação em etapas reduz o risco do projeto
Antes de implantar uma regeneração térmica em escala industrial, é recomendável realizar uma campanha de amostragem e testes. A areia deve representar as condições reais de produção, inclusive variações de resina, peças, linhas e períodos de maior geração de retorno.
Com base nessa análise, a fundição pode comparar areia nova, areia recuperada mecanicamente e areia submetida à regeneração térmica. Depois, os resultados precisam ser confirmados em misturas de moldagem e em peças fundidas, não apenas em análises isoladas do grão.
Esse caminho permite definir a proporção de uso da areia regenerada, identificar necessidades de ajuste na formulação do ligante e dimensionar os equipamentos periféricos com mais segurança.
Regeneração térmica deve ser tratada como projeto de processo
A regeneração térmica de areia resinada pode reduzir a dependência de areia nova e diminuir a geração de resíduo, mas seu resultado depende da integração entre desmoldagem, preparação da areia usada, separação de contaminantes, tratamento térmico, resfriamento e retorno à moldagem.
Quando a fundição avalia apenas o equipamento principal, corre o risco de subestimar fatores que definem a qualidade da areia recuperada. O melhor projeto é aquele que parte da caracterização do retorno, estabelece metas de qualidade e considera as condições reais de produção, energia, layout e meio ambiente.
A Eco Sand pode apoiar a análise técnica de sistemas e soluções para recuperação e preparação de areia, considerando as necessidades específicas de cada processo de fundição. Para conhecer a empresa, acesse https://www.ecosand.com.br.


