
Permeabilidade da areia verde: como diagnosticar causas de defeitos de fundição
Quando surgem bolhas, porosidade, sopros, penetração metálica ou acabamento superficial irregular, a permeabilidade da areia verde deve entrar rapidamente na investigação. Ela indica a capacidade do molde de permitir a passagem dos gases gerados durante o vazamento e a solidificação.
Mas analisar apenas o valor de permeabilidade não resolve o problema. Na prática, essa propriedade depende do equilíbrio entre umidade, bentonita, finos, distribuição granulométrica, compactabilidade, aditivos e nível de compactação do molde. Além disso, defeitos relacionados a gases podem ter origem no molde, nos machos, no metal ou no sistema de enchimento.
O diagnóstico eficiente começa ao entender o que a permeabilidade está mostrando e como relacioná-la ao comportamento real da moldagem.
O que é permeabilidade da areia verde?
A permeabilidade é a facilidade com que o ar e os gases atravessam a massa de areia do molde. Em um sistema de areia verde, essa passagem ocorre pelos espaços vazios entre os grãos de areia.
Durante o vazamento, o metal líquido encontra um molde que contém umidade, materiais carbonáceos, ligantes e, em alguns casos, machos. O calor intenso provoca a geração de vapor e outros gases. Se esses gases não encontram caminhos adequados para sair da cavidade, podem ficar retidos na interface metal-molde ou incorporados à peça.
Por outro lado, uma areia excessivamente permeável também pode causar dificuldades. A redução de finos ou de ligante, por exemplo, pode comprometer a coesão do molde. Isso favorece erosão, desprendimento de areia, penetração metálica e piora do acabamento superficial.
O objetivo não é buscar a maior permeabilidade possível, mas manter uma faixa compatível com a liga, a geometria da peça, o processo de moldagem, o grau de compactação e as condições de vazamento.
Por que a permeabilidade da areia influencia os defeitos?
O molde de areia verde precisa cumprir funções que podem parecer conflitantes: manter a geometria da cavidade, resistir ao enchimento pelo metal líquido, permitir a saída de gases e se desagregar no momento adequado após a solidificação.
Se a passagem de gases for insuficiente, a pressão interna aumenta. Quando isso acontece, os gases podem procurar saída pela própria cavidade da peça, deixando marcas e descontinuidades. Em regiões profundas, com pouca ventilação ou com machos, o risco tende a ser maior.
O comportamento também varia conforme a condição do processo. Uma mesma areia pode apresentar resultados diferentes se houver alteração de compactação, mudança de padrão, aumento de temperatura de vazamento, modificação no sistema de canais ou variação na composição do metal.
Defeitos que podem indicar baixa permeabilidade
Defeitos por gases nem sempre têm uma única causa, mas alguns sinais justificam uma verificação imediata da permeabilidade e das variáveis associadas à areia.
Porosidade e bolhas superficiais
Bolhas, sopros e poros próximos à superfície podem surgir quando os gases gerados no molde não são evacuados adequadamente. É importante diferenciar esses defeitos da porosidade originada no próprio metal, pois a ação corretiva será diferente.
Quando o problema está concentrado em áreas específicas da peça, vale avaliar a ventilação local, a presença de machos, regiões de maior compactação e zonas onde a saída de gases pode estar bloqueada.
Falhas em regiões próximas a machos
Machos representam uma fonte adicional de gases durante o vazamento. Se a ventilação do macho for insuficiente, se houver umidade inadequada ou se a permeabilidade do conjunto não permitir o escape dos gases, defeitos internos ou superficiais podem aparecer nas áreas correspondentes.
Nesse caso, não basta avaliar somente a areia de moldagem. O diagnóstico deve incluir o sistema de macharia, os respiros, a montagem e a condição de armazenamento dos machos.
Penetração metálica e superfície áspera
Uma areia com permeabilidade alta demais pode estar associada a uma estrutura mais aberta. Dependendo da resistência do molde, da granulometria e das condições de vazamento, o metal pode penetrar entre os grãos de areia e gerar uma superfície rugosa ou com areia aderida.
Esse defeito também pode estar ligado a temperatura de vazamento, pressão metalostática, desenho do sistema de enchimento e comportamento térmico da areia. Por isso, não convém atribuir a causa exclusivamente à permeabilidade sem observar o processo completo.
Erosão, inclusão de areia e quebra de molde
Quando a busca por maior permeabilidade reduz excessivamente a coesão da mistura, o molde pode perder resistência. A consequência pode ser erosão durante o enchimento, desprendimento de partículas e inclusões de areia na peça fundida.
Esse cenário mostra por que permeabilidade, resistência a verde e compactabilidade devem ser avaliadas em conjunto.
Principais causas de variação na permeabilidade da areia verde
A permeabilidade é resultado da interação entre a composição da areia e as condições de preparação e moldagem. Entre os fatores mais importantes estão os seguintes.
Umidade fora do equilíbrio
A água ativa a bentonita e contribui para a plasticidade e a moldabilidade da areia verde. Porém, variações de umidade alteram diretamente a ocupação dos vazios entre os grãos e o comportamento da compactação.
Excesso de água pode reduzir os espaços disponíveis para a passagem dos gases e aumentar a geração de vapor no contato com o metal. Umidade insuficiente, por sua vez, pode prejudicar a ativação do ligante e a resistência do molde.
Quando há oscilação de defeitos ao longo do turno, vale observar a estabilidade da umidade na areia preparada e as condições de retorno da areia ao sistema.
Teor de bentonita e atividade do ligante
A bentonita é essencial para dar coesão à areia verde. Entretanto, o aumento de materiais argilosos e partículas muito finas pode fechar os vazios entre os grãos, reduzindo a permeabilidade.
Também é necessário avaliar a condição do ligante, e não apenas sua quantidade nominal. Uma areia com acúmulo de materiais inertes ou com ativação inadequada pode apresentar respostas diferentes na moldagem, mesmo que a dosagem pareça correta.
Excesso de finos no sistema
O acúmulo de finos é uma causa frequente de queda de permeabilidade. Partículas menores ocupam os espaços entre os grãos maiores e dificultam a passagem dos gases.
Na rotina da fundição, esse aumento pode estar relacionado ao retorno de areia, à degradação dos grãos, à eficiência da despoeiragem e ao controle do sistema de preparação. Se os testes mostram tendência contínua de redução da permeabilidade, é importante investigar o balanço de finos do circuito.
Distribuição granulométrica da areia base
O tamanho e a distribuição dos grãos afetam a estrutura de vazios da areia. Uma granulometria mais fina tende a oferecer acabamento superficial mais favorável, mas pode reduzir a passagem de gases. Já uma estrutura mais aberta pode favorecer a permeabilidade, porém exige controle para não comprometer a qualidade superficial e a resistência do molde.
A escolha não deve ser feita isoladamente. A granulometria precisa ser compatível com a peça, a liga fundida e os demais componentes do sistema de areia.
Compactação excessiva ou irregular
Mesmo uma areia corretamente preparada pode perder permeabilidade quando submetida a compactação excessiva. Quanto maior o adensamento local, menores tendem a ser os caminhos disponíveis para a saída de gases.
O problema é que a compactação nem sempre é uniforme. Áreas próximas ao modelo, cantos, nervuras, regiões profundas ou mudanças de geometria podem responder de maneira diferente à moldagem.
Se o defeito aparece sempre na mesma região da peça, compare a condição do molde naquele ponto com o resultado médio dos ensaios de areia. O valor obtido no laboratório pode não representar uma restrição localizada no molde real.
Como medir e interpretar a permeabilidade
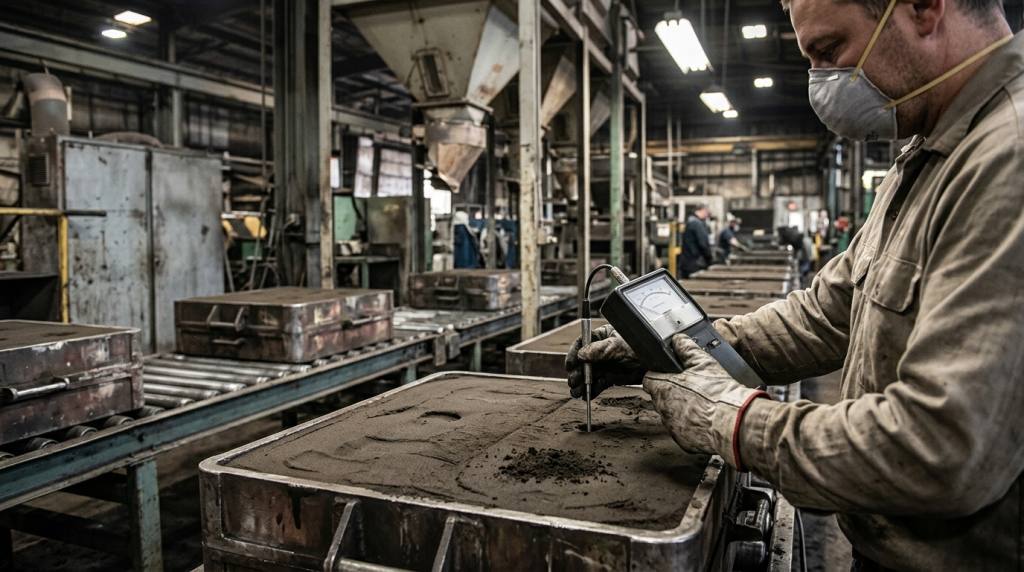
O ensaio de permeabilidade utiliza uma amostra de areia compactada sob condições controladas. Em seguida, mede-se a passagem de ar através dessa amostra com pressão definida. O resultado permite acompanhar a condição do sistema e identificar tendências de variação.
Para que o dado seja útil, a coleta precisa ser representativa e a preparação do corpo de prova deve seguir um padrão. Resultados obtidos com compactação diferente ou com amostras retiradas em pontos não comparáveis podem levar a interpretações incorretas.
Mais importante que analisar um valor isolado é acompanhar a tendência ao longo do tempo e cruzá-la com outros controles, como:
- umidade;
- compactabilidade;
- resistência a verde;
- teor e atividade de argila;
- quantidade de finos;
- granulometria da areia base;
- condição da areia de retorno;
- ocorrência e localização dos defeitos nas peças.
Uma queda de permeabilidade acompanhada por aumento de umidade, finos ou compactação pode indicar uma restrição real à saída de gases. Já uma permeabilidade elevada junto com baixa resistência a verde pode apontar para uma mistura com coesão insuficiente.
Roteiro prático para diagnosticar defeitos relacionados a gases
Quando aparecem defeitos suspeitos de estarem ligados à permeabilidade da areia, uma investigação estruturada evita ajustes por tentativa e erro.
1. Mapear o defeito na peça
Registre onde o defeito aparece: face superior, regiões profundas, proximidade de macho, pontos de ataque, áreas de maior massa ou locais específicos do molde. A posição é um dos melhores indícios para separar problemas de areia, ventilação, metal ou enchimento.
2. Confirmar se o defeito é realmente gasoso
Porosidade, retração, inclusão e erosão podem apresentar aspectos semelhantes em algumas situações. A caracterização correta evita intervenções no sistema de areia quando a origem está na metalurgia ou na alimentação da peça.
3. Comparar dados antes, durante e depois da ocorrência
Verifique se houve mudança em umidade, compactabilidade, permeabilidade, aditivos, proporção de retorno ou desempenho da preparação de areia. Também vale avaliar alterações de modelo, macho, vazamento ou programação de produção.
4. Inspecionar a ventilação do molde e dos machos
Respiros obstruídos, ventilação insuficiente ou montagem inadequada podem causar defeitos mesmo com a areia dentro da faixa esperada. A saída de gases precisa ser analisada como um caminho completo, e não somente como uma propriedade da mistura.
5. Avaliar a compactação no molde real
Observe se há regiões muito densas, diferenças entre caixas, variações de enchimento ou pontos de difícil compactação. A condição local do molde pode explicar defeitos recorrentes em uma geometria específica.
6. Validar a correção com acompanhamento de processo
Alterações na receita de areia devem ser acompanhadas por testes e inspeção das peças. Ajustar apenas a permeabilidade sem verificar resistência, compactabilidade e acabamento pode trocar um defeito por outro.
Controle da areia verde exige visão de sistema
A permeabilidade da areia verde é um indicador decisivo para a qualidade da fundição, mas não funciona de forma independente. Ela deve estar equilibrada com resistência, compactabilidade, estabilidade da mistura e capacidade de ventilação do conjunto molde-macho.
Em muitas fundições, o ponto crítico não está em uma única variável, mas na falta de estabilidade entre preparação, retorno, despoeiragem, transporte e moldagem. Por isso, o controle consistente do sistema de areia ajuda a reduzir oscilações e torna o diagnóstico de defeitos mais rápido e confiável.
A Eco Sand atua no desenvolvimento e na modernização de soluções para processos de fundição. Para avaliar desafios ligados à preparação, ao tratamento ou ao controle do sistema de areia, vale conversar com a equipe técnica da Eco Sand em https://www.ecosand.com.br.


