
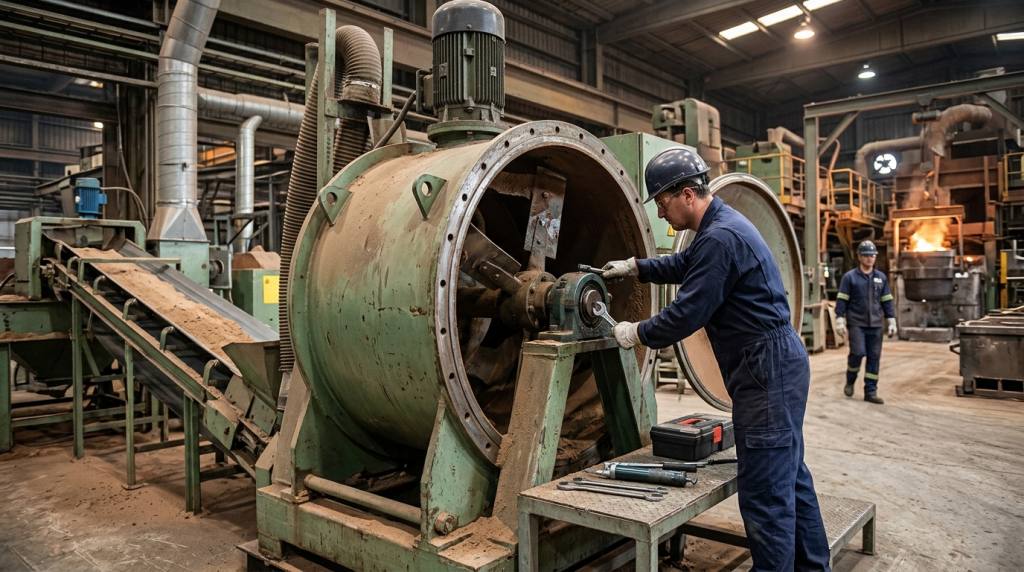
Misturador de areia de fundição: 10 pontos de manutenção preventiva para evitar paradas e variações na moldagem
O misturador de areia tem impacto direto na estabilidade da moldagem. Quando ele perde eficiência mecânica, apresenta falhas de dosagem ou trabalha com desgaste avançado, o efeito aparece rapidamente na areia preparada: variação de umidade, distribuição irregular de ligantes e aditivos, alteração de compactabilidade e menor repetibilidade do molde.
O problema é que muitos desvios começam de forma discreta. Um ruído diferente, uma lâmina já desgastada ou uma pequena oscilação na alimentação podem não parar a linha naquele momento, mas tendem a evoluir para refugo, retrabalho ou uma parada corretiva mais longa.
Por isso, a manutenção preventiva do misturador de areia de fundição precisa unir inspeção mecânica, controle de processo e disciplina de operação. A seguir, veja 10 pontos que merecem entrar na rotina da equipe.
1. Inspecione ruídos, vibrações e aquecimento anormais
Ruídos metálicos, batidas, vibração fora do padrão e aquecimento excessivo são sinais importantes em um misturador. Eles podem indicar desgaste ou desalinhamento em componentes de transmissão, rolamentos, redutores, eixos ou elementos internos de mistura.
Na prática, o operador conhece o comportamento normal do equipamento. Por isso, a inspeção diária deve incluir a observação durante a partida, a operação em carga e a parada. Qualquer alteração deve ser registrada e avaliada antes que gere dano secundário.
- Compare o ruído atual com o padrão habitual do equipamento.
- Observe se há vibração na estrutura, no acionamento ou na cuba.
- Verifique sinais de aquecimento em mancais, redutores e motores.
- Investigue mudanças que ocorram apenas com o misturador carregado.
2. Controle a lubrificação conforme a recomendação do equipamento
Areia, pó, umidade e operação contínua criam uma condição severa para componentes móveis. A lubrificação adequada reduz o atrito e ajuda a preservar rolamentos, articulações, redutores e outros pontos previstos no plano do fabricante.
Não basta completar o lubrificante quando há indício de baixo nível. É necessário usar o produto especificado, respeitar os intervalos de aplicação e acompanhar a condição do óleo ou da graxa. Lubrificação insuficiente acelera o desgaste; em excesso, pode favorecer vazamentos, retenção de poeira e contaminação de áreas próximas.
Vale observar também a integridade de graxeiros, mangueiras, dosadores e sistemas automáticos de lubrificação, quando existentes. Um ponto bloqueado pode passar despercebido até ocorrer falha no componente.
3. Acompanhe o desgaste de lâminas, raspadores e revestimentos
Lâminas, pás, raspadores e revestimentos internos trabalham em contato direto com um material abrasivo. São itens naturalmente sujeitos a desgaste e têm papel decisivo na homogeneização da mistura.
Quando os componentes internos perdem perfil, espessura ou ajuste, o misturador pode continuar operando, mas deixa de aplicar o mesmo efeito de mistura. Isso favorece diferenças na distribuição de água, bentonita, carvão mineral ou outros insumos usados na preparação da areia de moldagem.
A manutenção preventiva deve considerar inspeção visual programada, medição quando aplicável e substituição antes que o desgaste exponha a estrutura da cuba ou sobrecarregue o conjunto de acionamento.
- Verifique desgaste irregular entre componentes equivalentes.
- Observe folgas excessivas entre raspadores e superfícies de trabalho.
- Procure trincas, deformações e pontos de fixação comprometidos.
- Mantenha peças de reposição críticas disponíveis de acordo com a estratégia da fundição.
4. Confira apertos, fixações e integridade dos braços de mistura
Parafusos, porcas, suportes e braços de mistura sofrem esforços repetitivos. Com vibração e ciclos contínuos, fixações podem se soltar gradualmente. Se isso não for identificado a tempo, uma lâmina pode se deslocar, causar danos internos e gerar uma parada não programada.
Inclua na rotina a verificação de aperto conforme procedimento técnico, principalmente após intervenções, trocas de peças de desgaste e períodos de operação mais severa. Também é importante examinar soldas, suportes e possíveis sinais de fadiga estrutural.
Um reparo aparentemente simples, feito no momento correto, costuma evitar a quebra de eixos, danos à cuba ou contaminação da areia com fragmentos metálicos.
5. Mantenha a cuba e as áreas de descarga limpas
O acúmulo de areia endurecida nas paredes, nos cantos, nas lâminas e na região de descarga interfere no fluxo do material e altera a condição de trabalho do misturador. Além de reduzir o volume útil, essa incrustação pode dificultar a descarga completa entre bateladas.
Quando parte da mistura anterior permanece retida, há risco de levar material com condição diferente para a próxima batelada. Em processos de areia verde, isso pode contribuir para variações na moldagem e tornar mais difícil identificar a origem do desvio.
A limpeza deve seguir práticas seguras, com o equipamento bloqueado e desenergizado antes de qualquer intervenção em áreas internas ou próximas a partes móveis.
6. Verifique a regularidade da alimentação de areia e insumos
Nem toda variação de areia preparada é causada pelo corpo do misturador. Oscilações na alimentação de areia de retorno, areia nova, argila, aditivos ou água podem comprometer o resultado mesmo com a parte mecânica em boas condições.
Por isso, a manutenção preventiva deve incluir a inspeção dos alimentadores, roscas, correias, válvulas, dosadores e pontos de transferência. Obstruções, vazamentos, formação de ponte em silos e alimentação pulsante devem ser tratados como causas potenciais de instabilidade.
Um dos sinais de alerta é a necessidade frequente de correção manual da receita para manter a areia dentro da condição desejada. Antes de ajustar parâmetros sem critério, vale confirmar se todos os fluxos de alimentação estão consistentes.
7. Teste os sistemas de dosagem de água
A água é um dos elementos mais sensíveis na preparação da areia de moldagem. Falhas em válvulas, bicos, medidores, tubulações ou sensores podem produzir mistura aparentemente homogênea, mas com umidade inadequada ou distribuição irregular.
O plano preventivo deve verificar possíveis vazamentos, obstruções, baixa pressão, pulverização deficiente e atraso de resposta no comando de dosagem. Também é necessário manter limpos os pontos onde partículas e incrustações possam restringir a passagem de água.
Quando isso acontece, a moldagem pode apresentar comportamento instável: dificuldade de compactação, baixa resistência do molde, defeitos associados a gases ou perda de acabamento superficial, conforme as condições do processo.
8. Inspecione sensores, instrumentos e intertravamentos
O misturador de areia de fundição depende de informações confiáveis para repetir uma receita. Sensores de nível, pesagem, pressão, fluxo, umidade ou outros instrumentos instalados no sistema precisam ser inspecionados e testados conforme a necessidade da operação.
Um instrumento com leitura incorreta pode levar o controle a compensar um problema inexistente ou, pior, deixar de reagir a uma alteração real. A consequência é uma areia fora de especificação sem que a equipe perceba imediatamente.
Além dos instrumentos de processo, verifique chaves de segurança, proteções, fins de curso, alarmes e intertravamentos. Esses recursos protegem pessoas e equipamentos, mas só funcionam corretamente quando estão íntegros e testados.
9. Avalie redutores, acionamentos e sistema elétrico
O conjunto de acionamento precisa transferir torque de forma estável durante todo o ciclo de mistura. Verifique periodicamente o estado do redutor, níveis e condição do óleo, possíveis vazamentos, acoplamentos, correias ou demais elementos aplicáveis ao projeto.
No sistema elétrico, a equipe de manutenção deve observar conexões, cabos, aterramento, ventilação de painéis, condição de contatores e sinais de aquecimento. Poeira de areia acumulada em painéis e motores também merece atenção, pois pode prejudicar a dissipação térmica e a confiabilidade dos componentes.
Não é recomendável esperar uma falha elétrica interromper a produção para investigar. Inspeções programadas e registros de ocorrências facilitam a identificação de tendências antes da parada.
10. Transforme inspeções em histórico de manutenção e processo
O melhor checklist perde valor se as informações não forem registradas. Histórico de desgaste, trocas realizadas, ocorrências de ruído, intervenções em dosagem e resultados dos controles de areia ajudam a equipe a relacionar condição do equipamento e desempenho na moldagem.
Em muitas fundições, a manutenção fica mais eficiente quando produção, qualidade e manutenção compartilham os mesmos sinais de processo. Se a compactabilidade, a resistência ou a umidade começam a oscilar, por exemplo, o misturador e seus sistemas periféricos devem fazer parte da investigação.
Uma rotina útil pode incluir:
- checklist diário do operador;
- inspeção periódica da manutenção;
- registro de peças substituídas e motivo da troca;
- acompanhamento de falhas recorrentes;
- análise conjunta entre parâmetros da areia e condição do equipamento.
Manutenção preventiva do misturador começa antes da falha
Evitar paradas e variações na moldagem não depende de uma única ação. O resultado vem da combinação entre mistura eficiente, componentes mecânicos preservados, dosagem estável e acompanhamento dos dados do processo.
Antes de definir frequências de troca ou intervenções, é importante considerar o tipo de areia, o regime de produção, a abrasividade do sistema, o projeto do misturador e as condições reais da fundição. Um plano genérico pode deixar passar pontos críticos ou gerar manutenções desnecessárias.
A Eco Sand pode apoiar a avaliação e a modernização de sistemas de preparação de areia, considerando a integração entre equipamentos, processo de moldagem e necessidade operacional da fundição. Para conhecer as soluções da empresa, acesse https://www.ecosand.com.br.


