
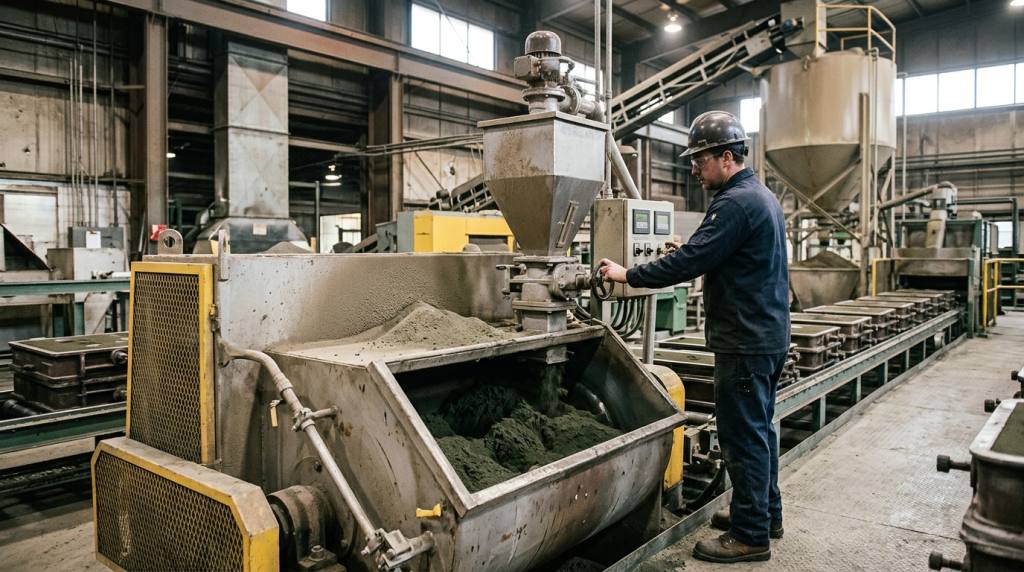
Dosagem de Bentonita na Areia Verde: Como Evitar Variações de Qualidade e Desperdícios
A dosagem de bentonita na areia verde não deve ser tratada como uma simples adição fixa por batelada. Quando a quantidade é definida apenas por hábito, percepção visual ou correções de última hora, a fundição tende a conviver com oscilações de resistência, compactabilidade, permeabilidade e acabamento das peças.
O problema é que a bentonita trabalha em conjunto com a água, a areia de retorno, os finos, os aditivos e as condições de mistura. Portanto, aumentar a dosagem de argila nem sempre resolve uma areia fraca. Em alguns casos, apenas eleva o consumo, reduz a permeabilidade e cria novos riscos para a moldagem e o vazamento.
Controlar a dosagem de bentonita significa entender o estado real do sistema de areia e fazer reposições coerentes com o que foi perdido, queimado, descartado ou alterado ao longo do processo.
Qual é a função da bentonita na areia verde?
A bentonita é o principal aglomerante do sistema de areia verde. Quando adequadamente hidratada e distribuída entre os grãos de areia, ela contribui para a coesão do molde, permitindo que a cavidade mantenha sua forma durante a moldagem, o fechamento da caixa e o vazamento do metal.
Na prática, sua atuação afeta diretamente propriedades importantes, como:
- resistência verde do molde;
- compactabilidade da areia;
- plasticidade durante o enchimento da caixa;
- dureza e estabilidade da face do molde;
- resistência à erosão causada pelo metal líquido;
- qualidade superficial da peça fundida.
Mas a bentonita não atua isoladamente. A água é necessária para ativar o aglomerante, e a eficiência dessa ativação depende da qualidade da mistura. Uma areia com teor adequado de argila, mas mal homogeneizada, pode apresentar comportamento irregular na linha de moldagem.
Por que a dosagem de bentonita varia ao longo da operação?
Em um circuito de areia verde, o material retorna continuamente após a desmoldagem, passa por resfriamento, preparação e mistura antes de voltar à moldagem. Durante esse ciclo, a composição da areia muda.
Parte da bentonita perde capacidade de ligação devido à exposição térmica. Há também perdas de areia do sistema por arraste, descarte, limpeza de equipamentos, remoção de finos e transporte. Ao mesmo tempo, a entrada de areia nova, retorno com temperaturas diferentes, variações de umidade e uso de aditivos alteram a demanda de reposição.
Por isso, usar sempre a mesma dosagem de bentonita, independentemente das condições do retorno, pode gerar dois cenários comuns:
- Subdosagem: a areia perde coesão, apresenta baixa resistência, má compactação e maior risco de quebra, erosão ou inclusão de areia.
- Superdosagem: aumenta o consumo de insumo, a areia pode ficar excessivamente fechada e a permeabilidade pode cair, dificultando a saída de gases.
O equilíbrio necessário depende da peça produzida, da liga vazada, do sistema de moldagem, da proporção de areia recuperada, da condição do retorno e das propriedades-alvo definidas pela fundição.
O erro mais comum: corrigir a areia apenas pela aparência
É natural que operadores experientes percebam mudanças no comportamento da areia. Uma areia mais seca, mais pegajosa ou com compactação diferente costuma ser identificada rapidamente no processo. Essa experiência é valiosa, mas não substitui o controle de parâmetros.
A aparência pode indicar que há uma alteração, mas não explica necessariamente a causa. Uma queda de resistência, por exemplo, pode estar relacionada a baixa bentonita ativa, falta ou excesso de água, temperatura elevada da areia de retorno, mistura insuficiente, alteração na granulometria ou aumento de contaminantes e finos.
Quando a resposta é adicionar mais bentonita sem confirmar o diagnóstico, a fundição pode mascarar temporariamente o problema e elevar o custo do sistema de areia.
Quais controles ajudam a definir a dosagem correta?
A dosagem de bentonita deve ser orientada por análises da areia e por uma rotina que conecte o laboratório à preparação e à moldagem. Não basta medir: é preciso usar os resultados para ajustar a receita e verificar o efeito na produção.
Teor de argila e bentonita ativa
O teor total de argila mostra quanto material argiloso está presente na mistura, mas não revela sozinho sua capacidade de ligação. A fração ativa é especialmente importante porque parte da bentonita pode ter sido degradada pelo ciclo térmico ou estar inadequadamente hidratada.
Uma leitura de teor de argila aparentemente satisfatória, acompanhada de baixa resistência verde, pode indicar que a reposição e a ativação precisam ser avaliadas com mais cuidado.
Umidade e compactabilidade
A água ativa a bentonita e influencia fortemente o comportamento da areia. Alterações de umidade podem gerar mudanças rápidas na compactabilidade, na dureza do molde e na resistência.
O ponto crítico é que não existe correção universal. Adicionar água para melhorar a compactação pode ser necessário em uma situação, mas inadequado em outra. A interpretação deve considerar a umidade atual, a temperatura da areia, a bentonita disponível e a resposta obtida na moldagem.
Resistência verde e permeabilidade
Esses parâmetros precisam ser acompanhados em conjunto. Buscar apenas maior resistência pode levar a uma areia excessivamente fechada. Por outro lado, priorizar permeabilidade sem garantir coesão suficiente pode favorecer quebra de moldes e erosão.
O objetivo é manter uma faixa de operação estável para a realidade daquela linha, daquele tipo de peça e daquela liga. A melhor condição para uma fundição não é automaticamente aplicável a outra.
Temperatura da areia de retorno
Areia quente altera a dinâmica de hidratação e torna o controle de umidade mais difícil. Se o retorno chega ao misturador com variações relevantes de temperatura, a resposta da bentonita e da água também pode variar.
Quando isso acontece, a equipe pode interpretar o problema como falta de aglomerante e aumentar a dosagem sem necessidade. O controle térmico do sistema deve fazer parte da análise antes de qualquer correção de receita.
Como reduzir desperdícios de bentonita na prática
Evitar desperdício não significa trabalhar com o menor teor possível. Significa repor bentonita de maneira compatível com a necessidade real da areia e garantir que o material adicionado seja efetivamente aproveitado na mistura.
- Padronize a alimentação: pese ou dose os componentes conforme a receita definida para cada condição operacional, evitando adições manuais sem registro.
- Controle a areia de retorno: acompanhe temperatura, umidade, presença de torrões, finos e contaminantes antes da mistura.
- Defina uma sequência de adição adequada: a incorporação de areia, bentonita, água e aditivos deve favorecer a distribuição uniforme e a ativação do aglomerante.
- Garanta tempo e energia de mistura compatíveis: bentonita adicionada sem homogeneização suficiente não entrega o desempenho esperado.
- Registre correções e resultados: associar ajustes de receita aos ensaios de areia e aos defeitos observados ajuda a identificar padrões.
- Evite compensações acumuladas: se uma batelada exigiu correção, investigue a causa antes de repetir a mesma intervenção nas seguintes.
A mistura influencia tanto quanto a dosagem
Uma dosagem correta pode falhar se a bentonita não for distribuída adequadamente entre os grãos de areia. O misturador tem papel decisivo nesse resultado, pois precisa promover incorporação uniforme de água, aglomerante e aditivos em toda a massa de areia.
Em misturadores de areia verde, a combinação de movimentação, compressão e ação de mistura contribui para quebrar torrões, dispersar os insumos e favorecer a ativação da argila. Desgaste de componentes, acúmulo de material, tempo insuficiente de ciclo ou alimentação irregular podem comprometer essa etapa.
Um dos sinais de atenção é a diferença de comportamento da areia entre amostras de uma mesma batelada ou entre pontos distintos da linha. Nesses casos, vale investigar não apenas a fórmula, mas também a condição mecânica e operacional do sistema de mistura.
Defeitos que podem estar ligados ao descontrole da bentonita
A dosagem inadequada não explica todos os defeitos de fundição, mas pode contribuir para ocorrências recorrentes no molde e na peça. Entre os efeitos possíveis estão baixa resistência do molde, erosão de areia, inclusões, variações dimensionais, defeitos superficiais e problemas relacionados à dificuldade de saída de gases.
Também é comum que o efeito apareça de forma indireta. Uma areia instável leva a mais intervenções na moldagem, maior necessidade de reparos, descarte de moldes e ajustes frequentes no processo. Isso reduz a previsibilidade da produção e aumenta o consumo de materiais.
Uma rotina de controle começa pela estabilidade, não pela correção
O melhor resultado vem de uma rotina que antecipa desvios. Ensaiar a areia em frequência compatível com a operação, registrar tendências, controlar o retorno e manter a dosagem automatizada ou rastreável são medidas mais eficientes do que agir somente quando os defeitos já chegaram à peça fundida.
Antes de aumentar a bentonita, a pergunta deve ser: o sistema perdeu aglomerante ativo ou a areia está respondendo mal por outro motivo? Essa distinção evita consumo desnecessário e direciona a ação correta.
Para fundições que buscam maior estabilidade na preparação de areia verde, a Eco Sand pode apoiar a avaliação do processo, da mistura e das soluções de dosagem conforme as necessidades de cada operação. Saiba mais em https://www.ecosand.com.br.


