
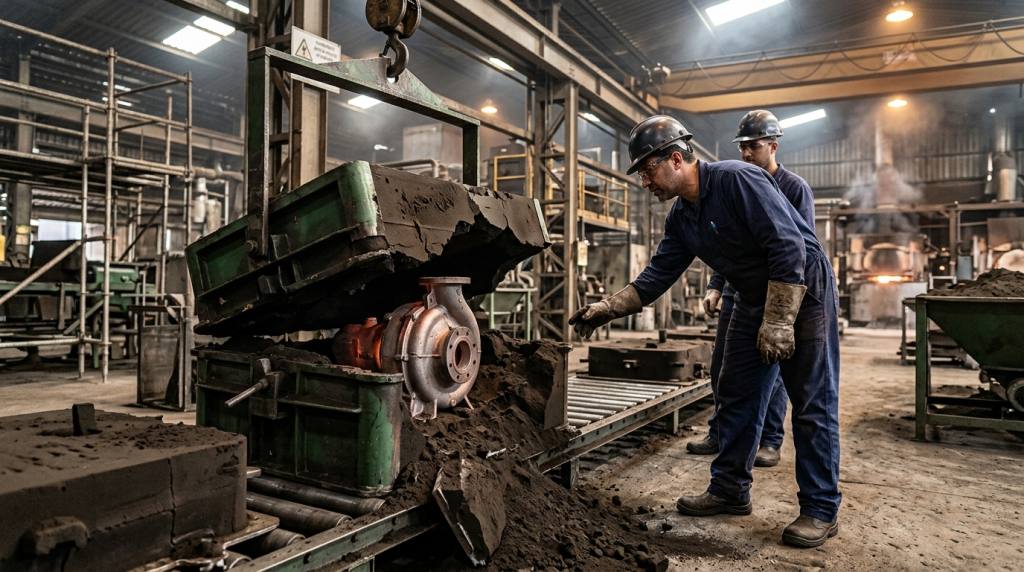
Desmoldagem na fundição: 7 causas de danos às peças e como evitar
A desmoldagem é uma etapa em que defeitos pequenos podem se transformar em perdas relevantes. Uma peça que saiu bem preenchida e solidificou dentro do esperado ainda pode apresentar trincas, deformações, marcas superficiais, quebras de bordas ou variação dimensional se a retirada do molde, da areia ou da casca ocorrer fora da condição adequada.
O ponto central é que desmoldar não significa apenas separar a peça do molde. É preciso remover o conjunto sem impor esforços mecânicos, térmicos ou localizados que ultrapassem a resistência da peça, dos machos e do próprio sistema de moldagem.
Na prática, os danos na desmoldagem costumam resultar da combinação entre projeto, materiais, parâmetros do processo, condição do molde e método de manuseio. A seguir, veja sete causas frequentes e os cuidados que ajudam a evitá-las.
1. Desmoldagem antes de a peça atingir resistência suficiente
Retirar a peça cedo demais é uma causa clássica de deformação e quebra, principalmente em geometrias delgadas, seções longas, regiões com pouca rigidez ou detalhes delicados. Mesmo após a solidificação inicial, o fundido pode ainda não apresentar resistência suficiente para suportar vibração, extração, choque ou movimentação.
Quando isso acontece, são comuns empenamentos, trincas em pontos de transição, ruptura de nervuras e danos em cantos. A peça pode até parecer íntegra no momento da desmoldagem, mas revelar distorções após o resfriamento.
Como evitar
- Definir o momento de desmoldagem conforme liga, massa da peça, espessuras e geometria.
- Evitar tratar todas as peças como se tivessem o mesmo tempo de resfriamento.
- Monitorar peças com maior tendência à distorção e avaliar a estabilidade dimensional após a desmoldagem.
- Usar apoios e dispositivos de movimentação adequados para peças ainda quentes ou pouco rígidas.
Vale observar que reduzir o tempo de ciclo sem validar essa etapa pode apenas deslocar o problema para a inspeção, a recuperação ou a sucata.
2. Força excessiva para separar peça, molde ou macho
Quando a peça está presa, a reação imediata muitas vezes é aumentar a vibração, usar impacto ou aplicar força manual. O problema é que esse esforço pode se concentrar justamente onde a peça é mais vulnerável: paredes finas, bordas, furos, rebaixos, canais ou regiões próximas aos machos.
Além de quebrar detalhes, uma extração agressiva pode deixar marcas de contato e arrasto na superfície. Em processos com moldes ou cascas mais frágeis, o esforço também pode danificar o conjunto antes que a remoção seja concluída.
Como evitar
- Investigar a causa da aderência antes de aumentar a intensidade da operação.
- Revisar pontos de retenção, reentrâncias e regiões de difícil liberação.
- Padronizar ferramentas e métodos de apoio para evitar alavancas improvisadas sobre a peça.
- Ajustar a intensidade e o tempo de vibração ao tipo de molde, liga e geometria fundida.
Uma desmoldagem estável depende de força controlada. Mais energia nem sempre significa melhor separação.
3. Choque térmico e resfriamento desigual
Diferenças bruscas de temperatura geram tensões internas tanto na peça quanto no sistema de moldagem. Em processos com casca cerâmica, por exemplo, o aquecimento, o resfriamento e a pressão interna devem ser equilibrados para preservar a integridade do conjunto. O mesmo princípio importa na desmoldagem de peças fundidas: variações térmicas desuniformes aumentam o risco de trincas e deformações.
Peças com mudanças acentuadas de seção são especialmente sensíveis. Regiões espessas e finas não resfriam no mesmo ritmo, e a liberação prematura pode tornar essa diferença ainda mais crítica.
Como evitar
- Controlar a janela térmica de desmoldagem em vez de se basear somente em tempo.
- Evitar resfriamentos abruptos quando a liga e a geometria exigirem uma retirada mais gradual.
- Verificar se peças deformadas apresentam relação com posição no molde, espessura ou sequência de retirada.
- Manter critérios específicos para famílias de peças com comportamento térmico diferente.
O objetivo não é apenas resfriar rapidamente. É permitir que a peça seja retirada em uma condição térmica compatível com sua resistência e estabilidade dimensional.
4. Projeto com pouca saída ou regiões que travam a extração
Ângulos de saída insuficientes, cantos vivos, cavidades profundas, reentrâncias e transições mal resolvidas dificultam a desmoldagem. Essas características podem prender a peça ou concentrar tensões durante a retirada.
Em muitas fundições, o problema aparece como uma dificuldade aparentemente operacional, mas sua origem está no projeto da peça, do modelo, da caixa de machos ou do ferramental. Se a operação exige esforço repetitivo para liberar determinada região, há um sinal claro de que o processo precisa ser revisto.
Como evitar
- Avaliar a desmoldagem ainda na fase de projeto da peça e do ferramental.
- Prever ângulos de saída compatíveis com o processo de moldagem utilizado.
- Identificar reentrâncias e detalhes que demandem machos, dispositivos ou sequência específica de retirada.
- Revisar cantos, transições de espessura e áreas de maior concentração de esforços.
Antes de atribuir o defeito ao operador ou ao equipamento, é importante verificar se a geometria permite uma liberação segura e repetível.
5. Machos, areia ou casca com resistência inadequada
A condição do molde influencia diretamente a qualidade da desmoldagem. Se a areia, o macho ou a casca não têm resistência suficiente, podem ocorrer quebras, erosão, desplacamentos e inclusões. Se a resistência é excessiva ou incompatível com a etapa de retirada, a liberação pode exigir esforço elevado e aumentar o risco de dano à peça.
No caso de cascas, defeitos como fissuras, poros ou deformações podem surgir a partir de interações entre formulação do revestimento, secagem, comportamento do ligante, temperatura, tempo e pressão do processo. Esses desvios não ficam restritos ao molde: podem comprometer etapas posteriores e afetar a qualidade final do fundido.
Como evitar
- Controlar a preparação dos materiais de moldagem e macharia.
- Verificar uniformidade de aplicação, cura, secagem e armazenamento quando houver cascas ou revestimentos.
- Investigar variações de resistência entre lotes, turnos ou posições no processo.
- Relacionar defeitos de desmoldagem às condições reais do molde, e não apenas ao resultado na peça.
O equilíbrio é decisivo: o sistema precisa manter sua integridade durante o vazamento e, ao mesmo tempo, permitir uma desmoldagem controlada.
6. Vibração, impacto ou ajuste inadequado do equipamento
Equipamentos de desmoldagem e quebra de molde precisam trabalhar com parâmetros coerentes com a aplicação. Vibração insuficiente mantém a peça presa e incentiva intervenções manuais. Vibração excessiva, por outro lado, pode provocar choque entre peças, quebra de bordas, danos em machos remanescentes e deformação em fundidos ainda quentes.
Também é preciso considerar a condição mecânica do equipamento. Folgas, desalinhamentos, desgaste e alimentação irregular podem tornar a operação instável, mesmo quando os parâmetros definidos parecem corretos.
Como evitar
- Ajustar intensidade, frequência, tempo de operação e sequência de descarregamento conforme a aplicação.
- Separar peças delicadas ou de geometria crítica de fluxos mais agressivos de desmoldagem.
- Incluir inspeções de manutenção em componentes sujeitos a desgaste e desalinhamento.
- Observar se os danos são recorrentes em uma máquina, turno ou condição específica de operação.
Um dos sinais de processo inadequado é quando a equipe precisa compensar a limitação do equipamento com golpes, retrabalho ou manuseio excessivo.
7. Manuseio e transporte sem apoio adequado
A desmoldagem não termina no instante em que a peça se separa do molde. A retirada, o transporte até a limpeza e o posicionamento em caixas, mesas ou transportadores podem causar danos, especialmente em peças quentes ou com geometria assimétrica.
Contato metal contra metal, empilhamento inadequado e apoio em regiões frágeis podem gerar marcas, empenamento e quebras localizadas. Em componentes maiores, a escolha errada dos pontos de pega pode induzir deformação durante a movimentação.
Como evitar
- Definir pontos de apoio e pega que distribuam adequadamente a carga.
- Evitar quedas, choques e contato desnecessário entre fundidos.
- Usar dispositivos compatíveis com o peso, a temperatura e a geometria da peça.
- Padronizar a sequência entre desmoldagem, resfriamento, limpeza e inspeção.
Como diagnosticar danos na desmoldagem
Para corrigir o problema, não basta registrar que a peça apresentou trinca, marca ou deformação. É importante identificar em que momento o dano surgiu e quais condições estavam presentes.
Uma análise prática deve considerar:
- tipo e localização do defeito na peça;
- temperatura ou tempo de resfriamento no momento da retirada;
- condição de areia, macho, molde ou casca;
- parâmetros do equipamento de desmoldagem;
- método de retirada e transporte;
- geometria da peça e pontos de maior fragilidade;
- repetição do defeito por lote, turno, máquina ou modelo.
Defeitos nessa etapa raramente têm uma única causa. Muitas vezes, o dano ocorre porque uma condição de projeto, material ou processo reduziu a margem de segurança, enquanto a operação de desmoldagem forneceu o esforço que tornou o problema visível.
Desmoldagem deve ser tratada como parte do processo, não como etapa isolada
Uma desmoldagem eficiente protege a qualidade obtida nas etapas anteriores. Ela depende do equilíbrio entre resistência do molde, condição térmica da peça, projeto, equipamentos e método de manuseio.
Quando há recorrência de trincas, deformações ou quebras, vale revisar o fluxo completo, desde a moldagem até a retirada e a limpeza. A Eco Sand pode apoiar fundições na avaliação e modernização de sistemas ligados ao processo de moldagem, desmoldagem e manuseio de areia, considerando as necessidades específicas de cada operação.


