
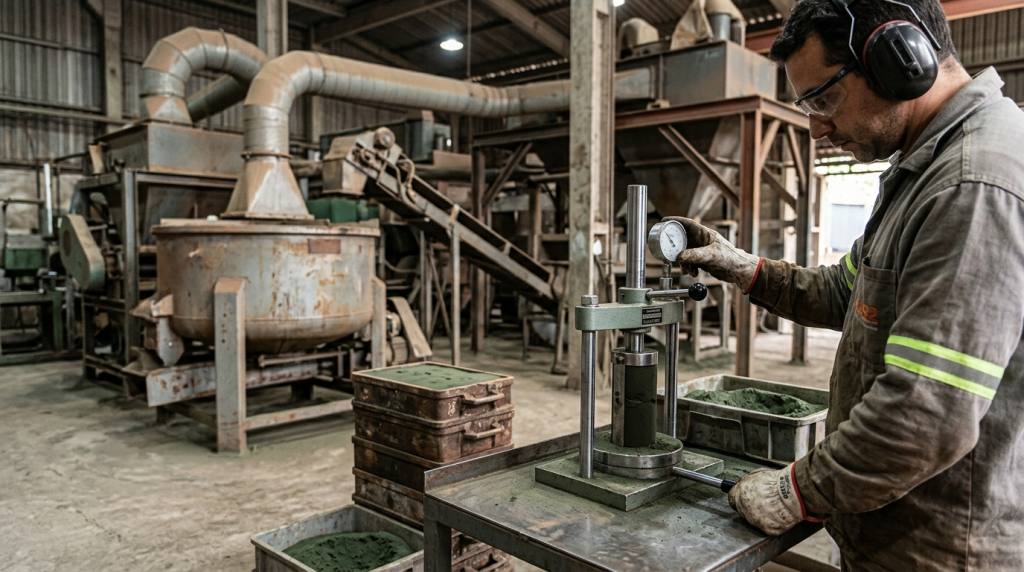
Compactabilidade da Areia Verde: Causas da Variação e Como Corrigir na Preparação dos Moldes
A compactabilidade da areia verde é um dos controles mais importantes para a estabilidade do molde. Quando ela varia além do esperado, a fundição pode enfrentar desde falhas de reprodução do modelo até defeitos superficiais, erosão do molde, inclusões de areia e problemas de gases.
Na prática, compactabilidade não deve ser observada como um dado isolado do laboratório. Ela está diretamente ligada à umidade, à ativação da bentonita, à distribuição dos componentes da mistura, ao tempo de mistura e às condições reais de moldagem. Por isso, corrigir a variação exige olhar para todo o circuito de areia, e não apenas adicionar água ou argila de forma pontual.
O que é compactabilidade da areia verde?
Compactabilidade é a capacidade que a mistura de areia verde tem de reduzir seu volume quando submetida à compressão durante a moldagem. Em outras palavras, ela indica como a areia se acomoda e se densifica ao receber o esforço da máquina de moldar ou da compactação manual.
Uma areia com compactabilidade adequada consegue preencher detalhes do modelo, formar uma cavidade estável e manter sua geometria durante o fechamento, o vazamento e a solidificação. Ao mesmo tempo, o molde precisa preservar permeabilidade suficiente para a saída de gases.
Esse equilíbrio é decisivo. Um molde muito solto pode não resistir ao metal líquido. Já um molde excessivamente fechado pode dificultar a exaustão de gases e aumentar o risco de defeitos. A melhor condição não é simplesmente obter a maior compactabilidade possível, mas manter um padrão compatível com a liga, a peça, o sistema de moldagem e a compactação aplicada na linha.
Por que a compactabilidade varia na rotina da fundição?
A areia verde é um sistema composto por areia-base, argila bentonítica, água e, conforme a aplicação, aditivos. Cada componente interfere no comportamento da mistura. Além disso, uma parcela relevante da areia retorna do desmolde e chega ao preparo com temperatura, umidade e condição de ligante diferentes.
Por isso, é comum que a compactabilidade oscile quando há mudanças na carga de retorno, no ritmo de produção, no resfriamento da areia ou na dosagem dos insumos.
Umidade fora de controle
A água ativa a argila e dá plasticidade à areia verde. Se a mistura estiver seca, a areia tende a apresentar menor capacidade de acomodação e pode ficar mais friável. Isso dificulta o preenchimento uniforme da caixa de moldagem, especialmente em regiões estreitas, profundas ou com detalhes delicados.
Por outro lado, excesso de água pode levar a uma areia excessivamente plástica e fechada. Nessa condição, a permeabilidade pode cair, aumentando a dificuldade de saída dos gases gerados no molde durante o vazamento.
O problema é que a mesma dosagem de água não produz necessariamente o mesmo resultado em todos os turnos. A temperatura da areia de retorno, a umidade residual, a condição da bentonita e a proporção de areia nova influenciam a resposta da mistura.
Variação na bentonita ativa
Não basta considerar somente o teor total de argila no sistema. O que importa para o comportamento da areia é a fração de ligante efetivamente ativa e capaz de reagir com a água.
Parte da bentonita pode perder desempenho após os ciclos térmicos da fundição. Quando isso acontece, a equipe pode observar dificuldade para manter resistência e compactabilidade mesmo com parâmetros aparentemente corretos de dosagem. A tentativa de compensar apenas com mais água costuma deslocar o problema para permeabilidade, gases ou aderência da areia ao ferramental.
Mistura insuficiente ou distribuição irregular dos insumos
A homogeneização no misturador tem papel central. Água, bentonita e aditivos precisam ser distribuídos de maneira uniforme entre os grãos de areia. Se o tempo de mistura for insuficiente, se houver alimentação irregular ou se a condição do equipamento estiver comprometida, podem surgir lotes com comportamento distinto dentro do mesmo turno.
Um dos sinais mais comuns é a diferença entre o resultado obtido na amostra de controle e o desempenho percebido na moldagem. Também podem ocorrer variações entre a areia retirada em pontos diferentes da descarga do misturador.
Areia de retorno quente ou mal resfriada
A temperatura da areia de retorno interfere na absorção e na distribuição de água. Areia excessivamente quente dificulta a estabilização da mistura e pode alterar rapidamente a condição medida no preparo antes que ela chegue à moldagem.
Além disso, o retorno traz finos, torrões quebrados, resíduos de macho e materiais que podem alterar a granulometria e a demanda de água do sistema. Sem resfriamento, desagregação, peneiramento e controle adequados, a preparação passa a operar de forma reativa.
Alterações na granulometria e no teor de finos
A distribuição de tamanho dos grãos afeta os vazios entre partículas, a permeabilidade e a quantidade de ligante necessária para obter a condição desejada. O aumento de finos pode elevar a demanda de água e alterar o comportamento da areia sob compactação.
Em muitas fundições, a compactabilidade começa a oscilar não porque houve erro de dosagem no dia, mas porque o sistema mudou gradualmente ao longo dos ciclos de recuperação. Por isso, controlar o circuito de areia é tão importante quanto ajustar o misturador.
Como a variação aparece no molde e na peça fundida?
A compactabilidade instável raramente fica restrita ao relatório de controle. Ela aparece na operação, na manutenção e na qualidade final das peças.
Quando a compactabilidade está baixa, alguns efeitos possíveis são:
- molde com menor coesão e maior risco de quebra no manuseio;
- má reprodução de detalhes do modelo;
- areia solta em cantos, paredes e regiões profundas;
- erosão do molde durante o enchimento;
- inclusões de areia e acabamento superficial irregular.
Quando a compactabilidade está elevada ou associada a baixa permeabilidade, os riscos podem incluir:
- dificuldade de exaustão de gases;
- porosidades, bolhas e outros defeitos relacionados a gás;
- maior aderência de areia ao modelo ou às placas;
- desgaste e sujeira em componentes da moldagem;
- maior sensibilidade a defeitos em peças com geometrias críticas.
Vale observar que o defeito não depende apenas da areia. Temperatura e composição do metal, projeto de canais, velocidade de enchimento, pintura de macho e geometria da peça também influenciam o resultado. Ainda assim, uma areia verde inconsistente reduz a margem de segurança de todo o processo.
Como corrigir a compactabilidade na preparação dos moldes?
A correção eficiente começa pela confirmação de que a variação é real e repetitiva. Antes de alterar dosagens, é importante verificar o método de amostragem, a frequência de coleta, a condição do equipamento de ensaio e o ponto do processo em que a areia foi retirada.
1. Relacione compactabilidade com os demais ensaios
Compactabilidade deve ser analisada junto com umidade, resistência verde, permeabilidade, teor de argila ativa, distribuição granulométrica e temperatura da areia. Um único indicador não explica a causa do desvio.
Se a compactabilidade cai junto com a umidade e a resistência, por exemplo, a investigação pode começar pela dosagem de água, pela condição do misturador e pela absorção da bentonita. Se a compactabilidade sobe, mas a permeabilidade cai, o excesso de água, os finos ou uma condição inadequada de ligante podem merecer atenção.
2. Estabilize a areia de retorno
O retorno precisa chegar ao preparo em condição controlada. Sistemas de resfriamento, desagregação, transporte e separação de contaminantes ajudam a reduzir a variabilidade que entra no circuito.
Também é importante acompanhar mudanças de ritmo na produção. Paradas, retomadas, alteração no volume de areia circulante e variação no tempo de permanência podem modificar a temperatura e a umidade do retorno.
3. Verifique a eficiência da mistura
Uma regulagem correta não compensa um misturador com desgaste, acúmulo interno, alimentação irregular ou tempo de ciclo inadequado. A inspeção deve considerar a condição dos elementos de mistura, a sequência de adição dos materiais e a repetibilidade das dosagens.
O objetivo é que cada lote entregue à moldagem tenha distribuição homogênea de água, ligante e aditivos. Quando há diferença dentro do lote, a máquina de moldar passa a receber uma areia imprevisível.
4. Evite ajustes bruscos
Ao identificar desvio, a reação imediata costuma ser aumentar água ou bentonita. Porém, mudanças amplas sem confirmar a causa podem gerar um efeito contrário no lote seguinte.
O mais seguro é trabalhar com ajustes graduais, acompanhando a resposta da areia após o tempo necessário de homogeneização. A equipe deve avaliar não só o resultado do ensaio, mas também a extração do modelo, a integridade do molde, o acabamento da peça e a incidência de defeitos após o vazamento.
5. Padronize a comunicação entre laboratório e produção
O controle da areia funciona melhor quando laboratório, moldagem, recuperação, manutenção e fusão compartilham os sinais do processo. Uma dificuldade de desmolde, uma mudança na limpeza das placas ou um aumento de porosidade pode antecipar uma tendência que ainda não apareceu de forma evidente nos indicadores.
Registrar ocorrências por turno, liga, modelo e condição da areia ajuda a transformar ajustes pontuais em aprendizado de processo.
Equipamento e processo precisam trabalhar juntos
Manter a compactabilidade da areia verde estável depende de uma preparação capaz de dosar, misturar, transportar, resfriar e recuperar a areia com repetibilidade. A escolha ou a modernização desses sistemas deve considerar o volume de produção, a areia circulante, o tipo de liga, o método de moldagem, o layout disponível e os parâmetros de qualidade exigidos pela fundição.
Quando a variação de compactabilidade se torna recorrente, vale avaliar o circuito completo em vez de tratar apenas o sintoma no misturador. A Eco Sand pode apoiar a análise técnica e o desenvolvimento de soluções para preparação, transporte e recuperação de areia adequadas à realidade de cada fundição.


