
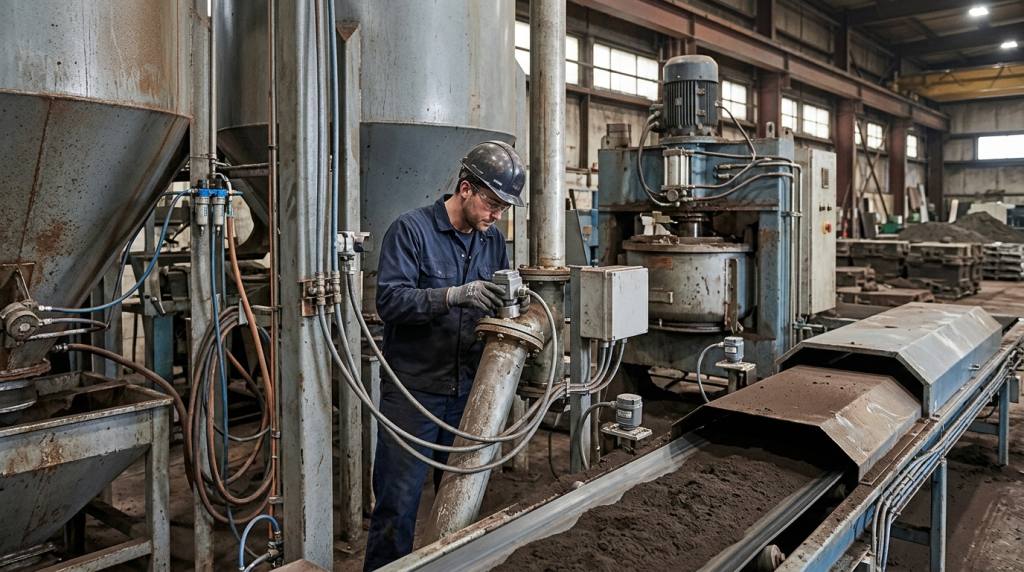
Automação de Central de Areia: Quais Sensores e Controles Priorizar
Uma central de areia automatizada não começa pelo painel mais sofisticado ou pela maior quantidade de instrumentos instalados. Ela começa pela identificação das variáveis que realmente afetam a qualidade da areia de moldagem, a estabilidade do processo e a disponibilidade dos equipamentos.
Na prática, o objetivo é fazer com que a areia chegue à moldagem com características repetíveis, no momento correto e na quantidade necessária. Para isso, a automação precisa acompanhar desde o retorno da areia usada até a dosagem, mistura, transporte e alimentação dos pontos de consumo.
Quando sensores e controles são escolhidos sem considerar a rota da areia e os principais desvios da operação, a fundição pode acumular dados sem conseguir prevenir defeitos, paradas ou variações na preparação da mistura. A prioridade deve estar nos pontos que permitem controlar o processo, proteger os equipamentos e orientar decisões rápidas da equipe.
O que a automação precisa controlar em uma central de areia
Uma central de areia reúne operações interdependentes. A areia retorna da desmoldagem com temperatura, umidade, granulometria e nível de contaminação que podem variar ao longo do turno. Depois, ela passa por etapas como transporte, resfriamento, peneiramento, separação magnética, armazenagem, dosagem de aditivos e mistura.
Se um desvio ocorre logo no retorno, ele pode aparecer mais adiante como dificuldade de compactação, perda de resistência do molde, defeitos de acabamento, emissão excessiva de gases ou aumento do retrabalho. Por isso, a automação da central de areia deve integrar controle de qualidade da mistura e controle operacional dos equipamentos.
Os principais grupos de variáveis são:
- nível e fluxo de areia nos silos, tremonhas, elevadores e transportadores;
- temperatura da areia de retorno e da areia preparada;
- umidade da mistura;
- dosagem de água, bentonita, pó de carvão, aditivos ou outros insumos definidos pela tecnologia de moldagem;
- tempo de mistura e sequência de carregamento do misturador;
- corrente, torque ou carga dos acionamentos;
- presença de material, desalinhamento, travamento e falhas mecânicas;
- condições de segurança, exaustão e controle de poeira.
Sensores que devem receber prioridade
Sensores de nível em silos e tremonhas
O controle de nível é um dos primeiros investimentos a priorizar. Sensores de nível mínimo, máximo e, quando aplicável, medição contínua ajudam a evitar falta de areia no misturador, transbordamento, alimentação irregular e partidas a seco de determinados equipamentos.
Em uma central de areia, não basta monitorar apenas o silo principal. É importante avaliar os pontos de transferência e as tremonhas intermediárias. Um silo aparentemente abastecido não garante que a areia esteja fluindo corretamente até o equipamento seguinte.
Os sinais de nível podem ser usados pelo CLP para comandar transportadores, elevadores, válvulas, alimentadores e comportas. Assim, a reposição ocorre conforme a demanda do processo, e não somente pela intervenção manual do operador.
Medição de fluxo e presença de material
O fluxo de areia é tão importante quanto o nível. Uma tremonha pode indicar volume disponível, mas formar ponte, compactar material ou descarregar de modo irregular. Sensores de presença e chaves de fluxo ajudam a confirmar se a areia está passando pelos pontos críticos da rota.
Esse tipo de monitoramento é especialmente útil em transportadores, calhas, roscas, elevadores de canecas e descargas de silo. Quando o comando indica que o equipamento está operando, mas não há fluxo de areia, o sistema pode gerar alarme, interromper a sequência e reduzir o risco de alimentar o processo com falta de material.
Sensores de temperatura da areia
A temperatura da areia de retorno influencia diretamente a estabilidade da mistura. Areia quente pode alterar a demanda de água, prejudicar a atuação dos aglomerantes e aumentar a variabilidade do processo. Em algumas situações, também evidencia que o resfriamento não está acompanhando a carga térmica vinda da desmoldagem.
Por isso, a medição de temperatura deve ser considerada em pontos que permitam agir sobre o processo, como na entrada ou saída do resfriamento e antes do misturador. O dado só é útil quando está ligado a uma lógica de decisão: ajustar a operação de resfriamento, limitar o envio ao misturador, sinalizar condição fora da faixa ou orientar a correção da receita.
Sensores de umidade
A umidade é uma variável central em sistemas de areia verde e em outros processos nos quais a água participa da preparação da mistura. Uma dosagem fixa de água raramente responde bem às oscilações da areia de retorno, da temperatura ambiente e do próprio consumo do processo.
O controle de umidade permite ajustar a adição de água com base na condição real da areia. Para que funcione bem, é necessário considerar o ponto de coleta, o tempo de resposta do sensor, a homogeneização da amostra e a interação entre água, aditivos e tempo de mistura.
Não se trata apenas de “colocar água até atingir um número”. A leitura precisa estar integrada à receita de mistura e validada pela rotina de controle da fundição. Quando há divergência recorrente entre a medição em linha e os ensaios de laboratório, vale investigar calibração, posicionamento do instrumento, amostragem e variações de processo.
Pesagem de areia e insumos
Células de carga, balanças de dosagem e sistemas gravimétricos são prioritários quando a fundição busca repetibilidade na preparação da mistura. A dosagem por tempo pode ser suficiente em aplicações específicas, mas tende a ser mais vulnerável a alterações de vazão, desgaste de componentes e características do material.
A pesagem é relevante para a areia base, materiais de reposição, bentonita, carvão mineral, aditivos e outros insumos empregados conforme a tecnologia da planta. O controle deve confirmar tanto a quantidade dosada quanto a ordem de adição no misturador.
Uma receita automatizada bem estruturada reduz a dependência de ajustes informais entre turnos. Ainda assim, ela precisa permitir intervenções autorizadas, registro de alterações e rastreabilidade das bateladas quando isso for necessário para a gestão da qualidade.
Monitoramento de corrente, torque e vibração
Os acionamentos dos equipamentos também funcionam como fontes importantes de informação. Corrente elevada em uma rosca transportadora, no misturador ou no elevador pode indicar sobrecarga, acúmulo de areia, travamento, desgaste ou condição inadequada de operação.
O monitoramento de corrente e torque permite criar alarmes antes que uma falha evolua para uma parada mais grave. Em equipamentos rotativos críticos, sensores de vibração e temperatura de mancais podem complementar a estratégia de manutenção preditiva.
Vale observar que esses sinais não substituem inspeções mecânicas. Eles ajudam a transformar a manutenção reativa em uma rotina mais planejada, principalmente quando os dados são acompanhados por tendências e não apenas por alarmes instantâneos.
Controles que fazem diferença na rotina da fundição
CLP com lógica de intertravamento
O CLP é o núcleo da automação da central de areia. Além de comandar partidas, paradas e velocidades, ele deve garantir que os equipamentos operem na sequência correta.
Um transportador não deve descarregar em um equipamento parado ou bloqueado. Um elevador precisa ser liberado antes do transportador que o alimenta. O misturador deve iniciar a batelada somente quando houver disponibilidade de areia e insumos. Esses intertravamentos evitam derramamento, entupimento, danos mecânicos e intervenções inseguras.
A lógica também precisa prever paradas seguras. Em caso de falha em um equipamento a jusante, a central deve interromper progressivamente os equipamentos anteriores para evitar o acúmulo de areia na linha.
Controle de velocidade nos transportadores e alimentadores
Inversores de frequência e controles de velocidade são úteis quando a vazão de areia precisa acompanhar a demanda da moldagem, a capacidade do misturador ou o nível de uma tremonha. A velocidade fixa pode gerar picos de carga, alimentação excessiva ou falta de material em determinadas etapas.
O melhor critério não é simplesmente variar a velocidade de todos os motores. É identificar onde a modulação de vazão tem efeito real sobre a estabilidade da operação. Em muitos casos, os pontos mais relevantes são os alimentadores sob silos, as roscas dosadoras e os transportadores que abastecem o misturador ou a moldagem.
Receitas de mistura e controle por batelada
O controle por receita organiza parâmetros como massa de areia, quantidade de aditivos, água, tempo de mistura e limites de processo. Isso facilita a repetibilidade e reduz a dependência de decisões manuais durante a produção.
Em fundições que trabalham com diferentes ligas, peças, linhas de moldagem ou necessidades de acabamento, a gestão de receitas precisa ter níveis de acesso definidos. Alterar uma dosagem sem registro pode dificultar a análise de defeitos posteriores.
O ideal é que o sistema registre dados essenciais de cada batelada, como horário, valores dosados, alarmes ocorridos e condição dos principais sensores. Esses registros ajudam a relacionar oscilações na areia com problemas observados na moldagem e na peça fundida.
Como definir a ordem de implantação
A automação não precisa ser instalada toda de uma vez. A ordem de prioridade deve considerar os maiores riscos do processo e os gargalos da central.
Um caminho prático costuma ser:
- garantir segurança, paradas de emergência, proteções e intertravamentos básicos;
- monitorar níveis, fluxo de areia e falhas de transporte;
- automatizar a dosagem dos principais componentes da mistura;
- controlar temperatura e umidade nos pontos mais relevantes;
- integrar receitas, registros de batelada, alarmes e supervisório;
- ampliar a coleta de dados para manutenção e melhoria contínua.
Antes de escolher sensores, é importante mapear o fluxo real da areia, incluindo retornos, desvios, pontos de acúmulo e intervenções manuais. Um projeto bem definido considera abrasividade, poeira, vibração, temperatura, acesso para manutenção e facilidade de limpeza dos instrumentos.
Automação deve apoiar a operação, não criar complexidade
Uma central de areia automatizada precisa ser clara para quem opera, mantém e acompanha a qualidade da mistura. Alarmes em excesso, telas confusas e instrumentos sem plano de calibração tendem a diminuir a confiança da equipe no sistema.
Os melhores resultados aparecem quando automação, processo, manutenção e qualidade participam da definição das variáveis críticas. O operador precisa entender por que um alarme ocorreu e qual ação tomar. A manutenção precisa conseguir acessar, inspecionar e calibrar os dispositivos. E a engenharia deve usar os dados para corrigir causas, não apenas reagir aos sintomas.
A Eco Sand pode apoiar fundições na avaliação e no desenvolvimento de soluções para preparação, transporte e controle de areia, considerando as particularidades de cada processo, layout e necessidade operacional. Uma automação bem direcionada transforma a central de areia em uma fonte de estabilidade para toda a moldagem.


