
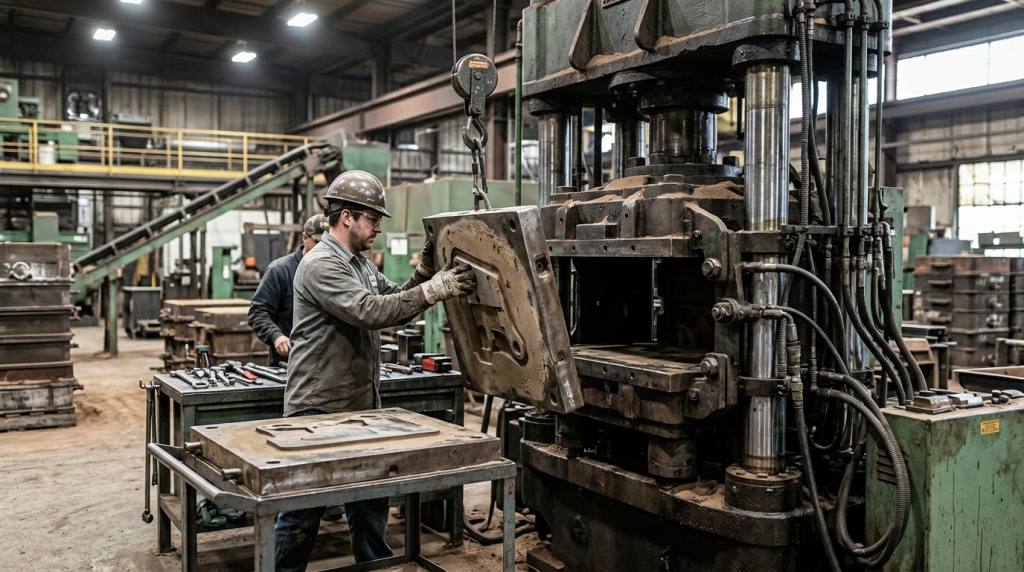
Troca de Modelo na Fundição: 8 Etapas para Reduzir o Tempo de Setup da Linha de Moldagem
A troca de modelo na linha de moldagem pode consumir uma parte relevante do turno quando envolve procura de ferramentas, ajustes repetidos, preparação incompleta da placa-modelo ou espera por liberação de equipamentos. O problema não é apenas o tempo com a máquina parada: uma troca mal organizada também aumenta o risco de desalinhamento, falhas no molde, necessidade de correções e instabilidade no reinício da produção.
Reduzir o tempo de setup não significa apressar atividades críticas. Significa preparar melhor o que será feito, eliminar etapas sem valor e tornar a troca de modelo repetível. A lógica está alinhada ao conceito de SMED, ou troca rápida, que separa as tarefas que exigem parada da linha daquelas que podem ser realizadas antes dela.
Na prática, uma linha de moldagem ganha disponibilidade quando a equipe deixa de “descobrir” o que precisa fazer no momento da troca e passa a executar um processo previamente definido.
O que muda durante a troca de modelo na linha de moldagem?
Dependendo da configuração da fundição e do tipo de moldagem, a troca pode envolver placas-modelo, caixas de macho, dispositivos de fixação, ferramentais auxiliares, conexões, parâmetros de compactação, identificação de areia, dispositivos de extração e ajustes no fluxo posterior de moldes.
Também podem ser necessários ajustes na preparação de machos, no sistema de vazamento, na montagem e na inspeção. Por isso, o setup não deve ser visto como uma tarefa isolada do operador da moldadora. Ele depende de uma coordenação entre produção, ferramentaria, qualidade, manutenção, logística interna e, em alguns casos, macharia.
Um dos erros mais comuns é medir apenas o período em que a moldadora está parada. Para melhorar de forma consistente, é preciso enxergar tudo o que acontece antes, durante e após a troca.
1. Mapear a troca de modelo como ela realmente acontece
O primeiro passo é registrar o método atual sem partir de suposições. Acompanhe uma troca completa, cronometre as etapas e registre a sequência de atividades. Um vídeo, quando permitido pelos procedimentos internos da empresa, pode ajudar a identificar esperas, deslocamentos e ajustes que passam despercebidos na rotina.
O objetivo não é avaliar pessoas, mas entender o processo. Vale observar, por exemplo:
- quanto tempo é gasto procurando ferramentas, acessórios ou documentos;
- quando a nova placa-modelo chega à linha;
- quais atividades dependem de ponte rolante, empilhadeira ou outro recurso compartilhado;
- quantas medições, tentativas de posicionamento e reapertos ocorrem;
- quais regulagens são feitas após a máquina já estar parada;
- quanto tempo é necessário para aprovar os primeiros moldes produzidos.
Esse levantamento cria uma referência. Sem conhecer o tempo atual e suas causas, a fundição pode investir em dispositivos sem resolver o principal gargalo.
2. Separar atividades internas e externas
Esta é a base da redução de setup. Atividades internas são aquelas que só podem ser executadas com a linha de moldagem parada. A remoção e a instalação da placa-modelo, por exemplo, normalmente fazem parte desse grupo.
Já as atividades externas podem ser feitas enquanto o modelo anterior ainda está em produção. Entre elas estão a conferência do ferramental seguinte, o transporte até uma área próxima à linha, a separação de fixadores, a preparação de instrumentos de medição e a consulta à ficha de processo.
Quando isso acontece, a parada deixa de ser usada para tarefas preparatórias. A equipe passa a concentrar o tempo de máquina parada apenas no que é inevitável.
3. Preparar o próximo modelo antes da última moldagem do lote
A preparação antecipada precisa seguir uma rotina clara. Não basta deixar a placa-modelo próxima da moldadora: é necessário garantir que ela esteja correta, limpa, identificada e pronta para instalação.
Uma boa preparação externa pode incluir:
- confirmar o código do modelo e a programação de produção;
- inspecionar visualmente a placa-modelo e seus pontos de fixação;
- verificar a disponibilidade de caixas de macho e acessórios necessários;
- separar fixadores, chaves, dispositivos de movimentação e itens de segurança;
- revisar os parâmetros previstos para o novo produto;
- assegurar que o destino dos moldes, machos e peças esteja preparado para o reinício.
Em muitas fundições, a demora não está na montagem da placa em si, mas na espera por um item que deveria ter sido confirmado antes da parada. Um checklist simples e visual ajuda a evitar esse tipo de interrupção.
4. Padronizar interfaces, fixação e referências de posicionamento
A necessidade de medir, centralizar e ajustar repetidamente o modelo costuma indicar falta de referências padronizadas. Sempre que a aplicação permitir, é importante avaliar padrões de fixação, pontos de apoio, referências de posicionamento e condições de acoplamento entre o ferramental e a moldadora.
O objetivo é que a placa-modelo entre na posição correta de maneira previsível, com o mínimo de tentativa e erro. Isso reduz o tempo de ajuste e melhora a repetibilidade da moldagem.
Antes de adotar sistemas mais complexos de troca rápida, vale revisar a base: os ferramentais apresentam condições compatíveis de montagem? Os pontos de referência estão preservados? Há desgaste, deformações ou adaptações improvisadas que obrigam a equipe a compensar diferenças durante o setup?
Padronizar não significa que todos os modelos precisam ser idênticos. Significa definir critérios de interface que reduzam variações desnecessárias e facilitem a troca.
5. Organizar o fluxo físico do ferramental
Uma troca de modelo depende tanto do método quanto da movimentação. Se a placa-modelo está distante, se o corredor está bloqueado ou se o equipamento de içamento não está disponível, o setup se transforma em espera.
Por isso, a rota de entrada e retirada dos modelos deve ser analisada. A área de preparação precisa comportar o ferramental com segurança, sem criar interferência no abastecimento da linha ou na circulação de pessoas.
Também é importante definir como o modelo retirado será identificado, inspecionado e encaminhado para armazenamento ou manutenção. Deixar essa decisão para depois da troca pode comprometer o início do próximo setup.
Segurança não pode ser tratada como etapa adicional
Placas-modelo, caixas de macho e dispositivos podem ter peso, geometria e pontos de pega específicos. Toda movimentação deve respeitar os procedimentos de segurança da fundição, a capacidade dos recursos de içamento e os acessórios adequados.
Reduzir setup não é eliminar conferências de segurança. Ao contrário: uma movimentação planejada reduz improvisos, manuseios desnecessários e riscos durante a troca.
6. Distribuir atividades para execução em paralelo
Uma troca sequencial tende a prolongar a parada. Enquanto uma pessoa desmonta o modelo anterior, outra pode conferir o novo conjunto, organizar os fixadores ou preparar os instrumentos necessários, desde que as tarefas sejam compatíveis com a segurança e com a organização da área.
O trabalho em paralelo precisa ter responsabilidades bem definidas. Sem essa definição, mais pessoas na troca podem apenas gerar interferência. Cada integrante deve saber o que fazer, em qual momento e qual condição precisa confirmar antes de liberar a próxima etapa.
Um procedimento visual pode indicar a sequência de desmontagem, limpeza, instalação, fixação, regulagem e validação. Isso facilita a comunicação entre turnos e reduz a dependência de conhecimento informal.
7. Validar o primeiro molde sem transformar a partida em retrabalho
A troca de modelo só está concluída quando a linha retoma a produção dentro das condições estabelecidas. Por isso, a validação dos primeiros moldes é uma etapa essencial, mas ela deve ser planejada para não se tornar uma longa fase de correções.
Antes da partida, a equipe precisa saber quais pontos verificar: integridade da impressão do modelo, fechamento, extração, identificação, condição dos machos quando aplicável e demais critérios internos de qualidade.
Se o primeiro molde exige ajustes frequentes, a causa pode estar no ferramental, na condição de instalação, na regulagem da moldadora ou na preparação incompleta do processo. Registrar a ocorrência permite tratar a origem do problema, em vez de normalizar correções durante toda troca.
8. Medir, revisar e transformar a melhoria em padrão
Depois de aplicar mudanças, compare o novo método com o processo anterior. O indicador mais direto é o tempo de linha parada entre a última moldagem aprovada do modelo anterior e a primeira moldagem aprovada do novo modelo. Mas a análise deve considerar também perdas de partida, intervenções de manutenção, necessidade de retrabalho e aderência ao procedimento.
Uma reunião curta após algumas trocas pode responder perguntas importantes:
- Qual etapa ainda gera espera?
- O que ainda é preparado com a linha parada?
- Quais ajustes se repetem em determinados modelos?
- O layout de preparação ajuda ou atrapalha?
- O procedimento está claro para todos os turnos?
O padrão deve ser atualizado sempre que houver uma melhoria validada. Setup rápido não é um projeto pontual; é uma rotina de aperfeiçoamento que depende da participação de quem opera, prepara, movimenta e mantém a linha.
Quando avaliar mudanças de equipamento ou automação?
Dispositivos de troca, sistemas de posicionamento, recursos de fixação e soluções de movimentação podem contribuir para reduzir o setup. Porém, eles funcionam melhor quando o processo já foi mapeado e as principais fontes de variação foram identificadas.
Antes de escolher qualquer solução, a fundição deve avaliar o tipo de linha de moldagem, a diversidade e o peso dos modelos, a frequência das trocas, o layout, a disponibilidade de utilidades e os requisitos de segurança. A alternativa adequada depende da realidade de cada operação.
Na Eco Sand, a análise de linhas e processos de fundição pode apoiar projetos de melhoria e modernização voltados à organização da moldagem, movimentação de materiais e confiabilidade operacional. Uma troca de modelo bem estruturada reduz paradas desnecessárias e ajuda a linha a responder melhor à programação de produção.


