
Dosagem de bentonita na areia verde: 7 erros que comprometem a qualidade dos moldes
A dosagem de bentonita na areia verde interfere diretamente na resistência, na compactabilidade, na permeabilidade e na estabilidade do molde. Quando esse controle falha, a linha de moldagem passa a conviver com variações difíceis de corrigir apenas no ajuste da máquina ou na inspeção final da peça.
A bentonita é o aglomerante que, ativado pela água, ajuda a unir os grãos de areia e manter a cavidade do molde íntegra. Mas adicionar mais bentonita não significa, automaticamente, obter um molde melhor. O resultado depende do equilíbrio entre areia-base, argila ativa, umidade, aditivos, temperatura da areia, condições de mistura e retorno do sistema.
Na prática, muitos problemas atribuídos à moldagem começam na preparação da areia. A seguir, veja sete erros recorrentes na dosagem de bentonita e por que eles comprometem a qualidade dos moldes.
1. Dosar bentonita sem considerar a areia de retorno
Um dos erros mais comuns é definir a adição de bentonita olhando apenas para a receita teórica do misturador. Em um sistema de areia verde, porém, a areia retornada já carrega uma condição própria: pode conter argila residual, finos, umidade variável, aditivos remanescentes e partículas alteradas pela exposição térmica.
Se a dosagem é feita como se toda a carga fosse areia nova, o sistema pode acumular material ligante além do necessário. Por outro lado, se a areia de retorno chega com baixa atividade de ligação e a correção é insuficiente, o molde pode perder resistência mesmo que o teor total de argila pareça adequado.
O ponto importante é diferenciar quantidade de bentonita presente de bentonita efetivamente ativa no sistema. A decisão de dosagem precisa considerar o estado real da areia circulante, e não apenas a massa de materiais alimentados.
2. Corrigir a falta de resistência adicionando bentonita em excesso
Quando o molde apresenta baixa resistência ou quebra durante o manuseio, a reação imediata costuma ser elevar a adição de bentonita. Em alguns casos, isso é necessário. O problema é tratar toda perda de resistência como falta de aglomerante.
A resistência do molde também depende da correta ativação da bentonita pela água, da uniformidade da mistura, da temperatura da areia e das características da areia-base. Se a mistura não é homogênea, por exemplo, parte do lote pode receber água e aglomerante de forma inadequada. Aumentar a dosagem nesse cenário pode mascarar a causa original e criar novos desequilíbrios.
O excesso de bentonita pode reduzir a permeabilidade do molde, dificultando a saída de gases durante o vazamento. Também pode alterar o comportamento da areia na compactação e aumentar a sensibilidade a variações de umidade.
Antes de corrigir a receita, vale verificar se o problema está em:
- distribuição de água no misturador;
- tempo e intensidade de mistura;
- temperatura da areia de retorno;
- condição dos rolos, arados ou elementos de mistura;
- variação na proporção de areia recuperada;
- atividade do aglomerante já presente na areia.
3. Ignorar a relação entre bentonita e umidade
Bentonita e água trabalham juntas na areia verde. A água ativa o aglomerante e contribui para a plasticidade e a compactabilidade da mistura. Por isso, controlar somente a dosagem de bentonita, sem acompanhar a umidade, é uma forma frequente de gerar instabilidade.
Uma areia com pouca umidade pode não desenvolver a ligação esperada, mesmo recebendo a quantidade planejada de bentonita. O molde tende a ficar frágil, com menor capacidade de manter sua forma durante a extração do modelo, o fechamento da caixa ou o vazamento.
Já o excesso de umidade pode deixar a areia mais aderente e comprometer a permeabilidade. Quando isso acontece, o risco de gases, bolhas e porosidades na peça aumenta, especialmente se o molde não consegue liberar adequadamente os vapores gerados no contato com o metal líquido.
O controle eficiente não procura um valor isolado de bentonita ou de água. Ele busca uma condição estável de areia para a moldagem, compatível com a peça, a liga, o método de compactação e o desempenho esperado do molde.
4. Usar uma única dosagem para todas as condições de produção
Uma receita fixa facilita a operação, mas raramente resolve todas as variações de uma fundição. Mudanças de turno, retorno de areia, temperatura ambiente, taxa de produção, tipo de peça e perfil de consumo de areia podem alterar a resposta do sistema.
Em muitas fundições, a dosagem de bentonita é mantida por hábito, enquanto a condição da areia muda ao longo do dia. O resultado é uma areia aparentemente igual na planilha, mas diferente no comportamento da moldagem.
Um lote pode apresentar boa compactabilidade e resistência; o seguinte, com a mesma receita nominal, pode mostrar erosão de molde, dificuldade de extração do modelo ou acabamento superficial irregular. Isso não significa que a bentonita seja o único fator, mas indica que a dosagem precisa estar integrada ao monitoramento do processo.
O ideal é trabalhar com critérios de correção baseados nos ensaios e na resposta real da areia, mantendo uma rotina clara entre laboratório, preparação de areia e moldagem.
5. Não garantir mistura e distribuição uniformes
A melhor dosagem perde valor se a bentonita não for distribuída de maneira uniforme no lote. A areia verde exige que os grãos sejam adequadamente revestidos pelo sistema de aglomerante e umidade. Regiões secas, aglomerados de argila ou zonas com excesso de água produzem moldes com comportamento desigual.
Esse problema costuma aparecer como variação de dureza, compactabilidade ou resistência entre moldes fabricados com a mesma areia. Também pode causar defeitos localizados, difíceis de relacionar à receita porque a dosagem total parece correta.
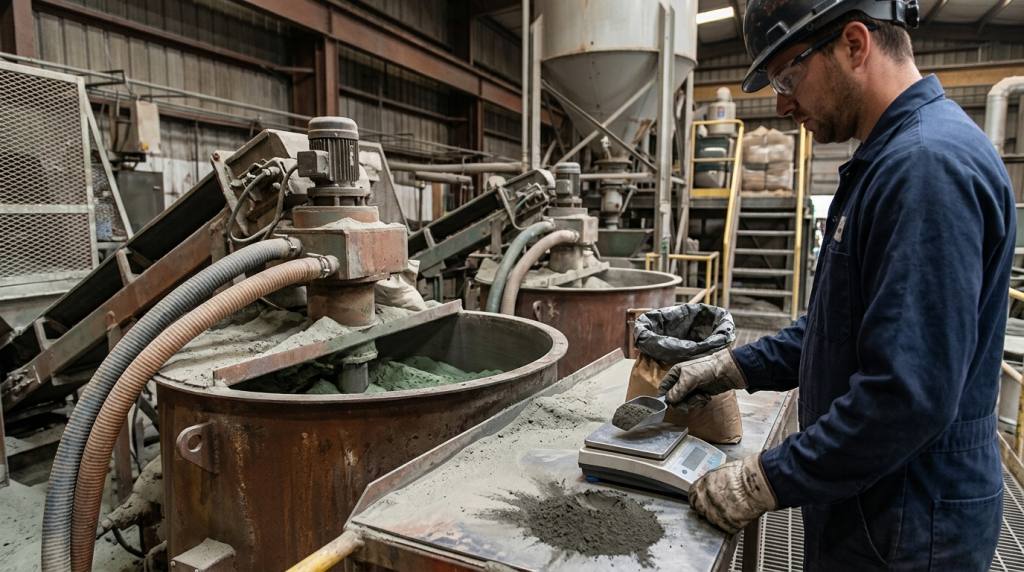
O desempenho do misturador é decisivo nesse ponto. Equipamentos que combinam ação mecânica de mistura, pressão e movimentação contínua da areia ajudam a dispersar a umidade e o aglomerante. Mas a condição dos componentes de desgaste, o carregamento do lote, a sequência de adição e a descarga também precisam ser observados.
Se a fundição percebe oscilações frequentes na areia preparada, vale avaliar o processo completo de mistura, não apenas o dosador de bentonita.
6. Desconsiderar a temperatura da areia
A areia de retorno chega ao sistema após ter sido exposta ao calor da fundição. Se ela entra quente demais na preparação, a interação entre água e bentonita pode se tornar menos estável. Isso afeta a ativação do aglomerante e aumenta a dificuldade de manter a mesma condição de moldagem lote após lote.
Nesse cenário, é comum tentar compensar a instabilidade com mais bentonita ou mais água. O problema é que essa correção pode funcionar momentaneamente, mas não resolve a causa: a temperatura elevada da areia está alterando o comportamento do sistema.
Um dos sinais é a necessidade recorrente de ajustes durante a produção, sem que a receita consiga se estabilizar. Outro é a diferença percebida entre a areia preparada no início e no fim do turno.
O controle térmico da areia de retorno, a recuperação adequada e a gestão da umidade devem fazer parte da estratégia de dosagem. A bentonita precisa ser tratada como parte de um sistema, e não como um insumo independente.
7. Corrigir defeitos da peça sem avaliar o molde e a areia
Porosidade, inclusão de areia, penetração de metal, erosão do molde e defeitos superficiais podem ter diversas origens. Ainda assim, parte desses problemas está relacionada ao equilíbrio entre resistência, permeabilidade e compactabilidade da areia verde.
Quando surge um defeito, aumentar ou reduzir a bentonita sem diagnóstico pode deslocar o processo de um problema para outro. Um molde fraco pode favorecer erosão e inclusão de areia. Um molde excessivamente fechado, por sua vez, pode dificultar a saída de gases. A resposta correta depende da análise conjunta da areia, do molde, do sistema de canais, da compactação e das condições de vazamento.
Em vez de tratar a dosagem como ajuste isolado, a equipe pode seguir uma sequência prática:
- identificar o defeito e sua localização na peça;
- verificar se há variação entre moldes, turnos ou lotes;
- avaliar resistência, permeabilidade, compactabilidade e umidade da areia;
- checar a condição da areia de retorno;
- inspecionar a uniformidade da mistura;
- revisar a dosagem de bentonita somente após entender o desequilíbrio.
Como tornar a dosagem de bentonita mais estável
Uma dosagem confiável começa com uma rotina de controle definida. O objetivo não é perseguir uma fórmula universal, porque cada fundição trabalha com combinações próprias de areia, retorno, aditivos, ligas, peças e equipamentos. O objetivo é manter repetibilidade.
Para isso, a fundição precisa conectar as informações do laboratório à operação do misturador e à resposta da moldagem. Se os resultados de resistência, permeabilidade, compactabilidade e umidade não orientam os ajustes, a dosagem tende a ser reativa.
Também é importante garantir que os sistemas de alimentação, mistura e transporte preservem a homogeneidade da areia. Uma receita bem definida pode falhar quando há segregação, desgaste de componentes, alimentação irregular ou variação excessiva na areia de retorno.
Na areia verde, a bentonita é essencial para a integridade do molde, mas seu desempenho depende do equilíbrio de todo o processo. Controlar a dosagem com base na condição real da areia reduz improvisos na linha e cria uma base mais consistente para atacar defeitos de fundição.
Se a sua fundição enfrenta instabilidade na preparação de areia, variações de moldagem ou necessidade de modernizar a mistura e o controle do sistema, a Eco Sand pode apoiar a avaliação técnica do processo e das soluções adequadas à operação. Conheça a empresa em https://www.ecosand.com.br.


